Teollisuusputkistot
Kiertovoitelun asennus teollisuudelle
Kiertovoitelujärjestelmät ovat tärkeä osa raskaan teollisuuden koneiden ja laitteiden luotettavaa toimintaa. Paperikoneiden kuivatusosilla, metalliteollisuuden valssaimilla, myllyissä ja suurissa vaihteistoissa voitelun häiriöt voivat aiheuttaa laakeri- ja hammaspyörävaurioita sekä kalliita tuotantoseisokkeja. Kiertovoitelujärjestelmän tehtävänä on muodostaa riittävä voitelukalvo, jäähdyttää voideltavia kohteita ja kuljettaa epäpuhtauksia pois suodatusta varten. Oikein suunniteltu ja asennettu järjestelmä auttaa pidentämään laitteiden käyttöikää ja parantamaan tuotannon toimintavarmuutta.
Järjestelmän rakenne ja putkistolinjat
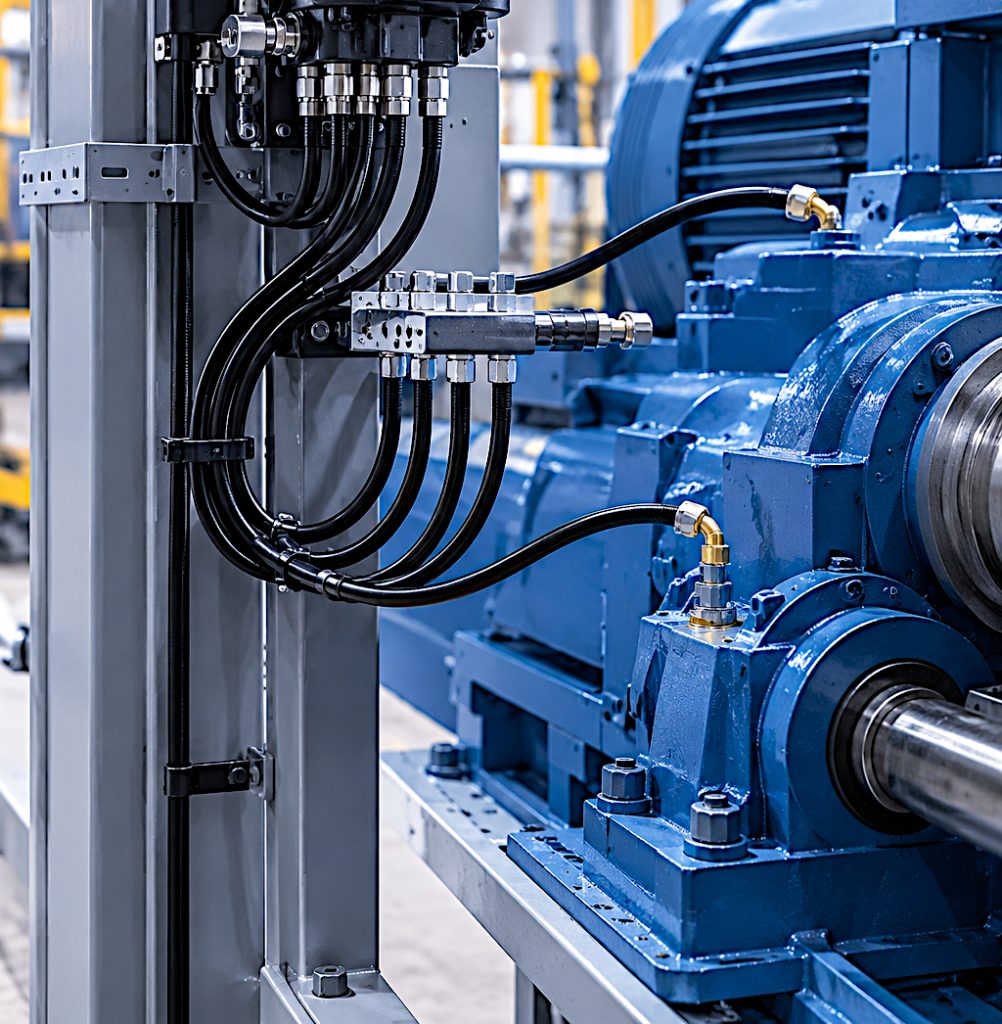
Kiertovoitelujärjestelmässä öljy kiertää jatkuvasti voitelukeskuksen ja voideltavien kohteiden välillä. Järjestelmän rakenne muodostuu tavallisesti öljysäiliöstä, pumpuista, suodattimista, jäähdyttimistä sekä öljyn syöttö- ja paluulinjoista. Putkistojen mitoitus ja asennus vaikuttavat suoraan järjestelmän toimintaan.
Syöttölinjasto kuljettaa suodatettua öljyä voitelukohteille järjestelmän suunnittelupaineen ja tarvittavan virtaaman mukaisesti. Käyttöpaine määräytyy muun muassa putkiston virtausvastusten, laitteiden vaatimusten ja järjestelmän rakenteen perusteella. Putkikoot valitaan tarvittavan öljyvirran, sallitun painehäviön ja käyttöolosuhteiden mukaan. Öljyn viskositeetti ilmoitetaan yleensä ISO VG -luokalla (standardi ISO 3448), ja sopiva luokka määräytyy laitevalmistajan ohjeiden ja käyttölämpötilan mukaan.
Paluulinjasto palauttaa öljyn voitelukohteista takaisin säiliöön järjestelmän rakenteen mukaisesti. Painovoimaisessa paluulinjassa on varmistettava riittävä putkikoko ja jatkuva kaltevuus, jotta öljy pääsee palaamaan esteettä eikä putkistoon muodostu haitallisia öljypatoutumia. Paluulinjassa virtausnopeus pidetään selvästi syöttölinjaa pienempänä, tyypillisesti alle noin 0,5 m/s, ja kaltevuus on usein suuruusluokkaa 1–2 %. Syöttölinjoissa tyypillinen virtausnopeus on noin 1–2 m/s. Nämä ovat ohjearvoja, ja varsinainen mitoitus tehdään järjestelmäkohtaisesti öljyn viskositeetin, virtaaman ja asennusolosuhteiden perusteella.
Huolellisesti suunniteltu putkistoreititys helpottaa huoltoa, vähentää virtausongelmien riskiä ja varmistaa järjestelmän luotettavan toiminnan myös vaihtelevissa käyttöolosuhteissa.
Kemianteollisuuden putkistojärjestelmät
Kemianteollisuuden vaativat olosuhteet edellyttävät oikein valittuja materiaaleja ja huolellista toteutusta. Tutustu kemianteollisuuden putkistojärjestelmiin.
Elintarviketeollisuuden prosessiputkistot
Elintarviketeollisuudessa putkistoilta edellytetään puhdistettavuutta ja hygieenistä toteutusta. Tutustu elintarviketeollisuuden prosessiputkistoihin.
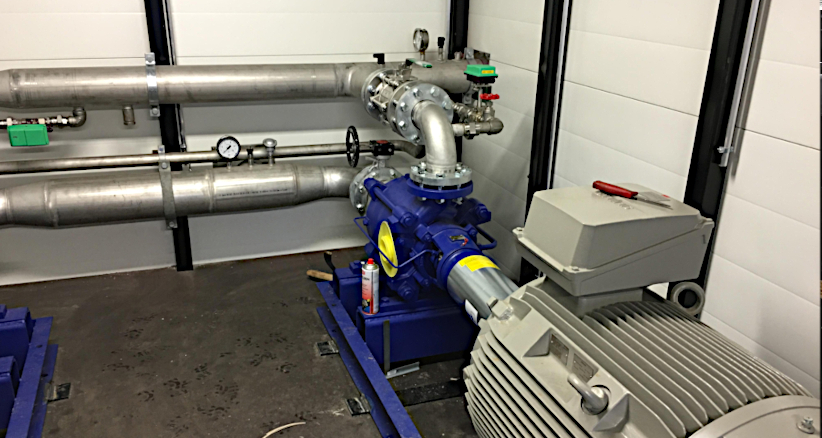
Metsä- ja puunjalostusteollisuuden putkistot
Metsäteollisuuden jatkuvatoimiset prosessit edellyttävät kestäviä materiaaleja ja huolellista asennusta. Lue lisää metsä- ja puunjalostusteollisuuden putkistoista.
Säiliö ja öljyn käsittely
Öljysäiliön mitoituksella on merkitystä öljyn laatuun. Riittävän suuri säiliö antaa öljylle aikaa luovuttaa ilmaa ja kuljettamaansa vettä sekä laskeuttaa hiukkasia, ennen kuin se palaa kiertoon. Jos öljyn viipymäaika on liian lyhyt, öljyyn jää ilmaa ja se voi vaahdota, mikä heikentää voitelukalvoa ja pumpun toimintaa. Säiliön sisäosat suunnitellaan niin, että paluuöljy rauhoittuu ennen imulinjaa.
Pääkierron lisäksi kriittisissä järjestelmissä käytetään usein erillistä sivuvirtasuodatusta (kidney loop), joka puhdistaa säiliön öljyä jatkuvasti pääkierrosta riippumatta. Pääsuodattimina käytetään vaativissa kohteissa kaksoissuodattimia, jolloin suodatinelementin vaihto tai puhdistus onnistuu ilman järjestelmän pysäyttämistä.
Säiliön ilmausaukkoon asennetaan kuivaimella varustettu hengityssuodatin, joka estää kosteuden ja pölyn pääsyn säiliöön lämpötilan vaihdellessa. Näin vähennetään veden kertymistä öljyyn.
Materiaalivalinnat ja putkiston liitostekniikat
Kiertovoitelujärjestelmän putkistomateriaalit valitaan käyttöpaineen, öljyn ominaisuuksien, ympäristöolosuhteiden ja puhtausvaatimusten perusteella. Käytettäviä materiaaleja voivat olla esimerkiksi hiiliteräs, ruostumaton teräs ja haponkestävä teräs. Materiaalien soveltuvuus varmistetaan suunnittelussa ja laitevalmistajan ohjeiden mukaisesti.
Saumattomia tarkkuusteräsputkia voidaan käyttää järjestelmän vaatimusten mukaan erityisesti hydraulisissa ja muissa paineellisissa putkistokohteissa. Putkien ja liittimien tulee soveltua käytettävälle öljylle, käyttöpaineelle ja lämpötilalle. Myös putkiston puhtaus, korroosionkestävyys ja huollettavuus on otettava huomioon materiaalivalinnoissa.
Putkiston liitostekniikka valitaan putkikoon, painevaatimusten ja asennusympäristön perusteella. Pienemmissä putkistoissa voidaan käyttää soveltuvia puristus- tai leikkuurengasliittimiä, kun taas suuremmissa liitoksissa käytetään laippaliitoksia, esimerkiksi standardin EN 1092-1 mukaisia laippoja tai hydraulisissa kohteissa standardin ISO 6162 mukaisia laippaliitoksia.
Hitsatut liitokset tehdään hyväksytyn hitsausohjeen mukaisesti ja hitsaajilla tulee olla tehtävään soveltuvat pätevyydet, esimerkiksi ISO 9606-1, ja menetelmän pätevöinnissä voidaan käyttää standardia ISO 15614-1. Ruostumattomista ja haponkestävistä teräksistä valmistetuissa putkistoissa hitsin juuri suojataan juurikaasulla, jotta sisäpinnan hapettuminen ja siitä aiheutuvat epäpuhtaudet vältetään. Hiiliteräsputkistoissa juurikaasua ei yleensä edellytetä samalla tavalla, vaan sisäpinnan puhtaus varmistetaan jälkikäsittelyllä ja huuhtelulla.
Oikein toteutetut liitokset parantavat putkiston tiiviyttä, kestävyyttä ja huollettavuutta. Asennustyössä on tärkeää varmistaa, ettei putkistoon jää hitsausjäämiä, metallilastuja tai muita epäpuhtauksia, jotka voisivat kulkeutua voitelukohteisiin.
Putkien esikäsittely: peittaus ja öljyäminen
Hiiliteräsputkien sisäpinnalla on valmistuksen jäljiltä hilsettä ja ruostetta, joka irtoaa öljyvirtaukseen ja kulkeutuu laakereihin. Tämän vuoksi hiiliteräksiset voiteluöljyputket peitataan ennen asennusta tai asennuksen jälkeen. Peittauksessa oksidikerros poistetaan kemiallisesti, minkä jälkeen putket huuhdellaan, neutraloidaan ja kuivataan. Heti käsittelyn jälkeen putkien sisäpinta suojataan ruostumiselta esimerkiksi öljyämällä ja putken päät suljetaan tulpilla. Peittauksen ja sitä seuraavan huuhtelun jälkeen putkisto asennetaan puhtaana ja pidetään suljettuna asennuksen ajan.
Peittausaineet ovat vaarallisia, joten työssä noudatetaan kemikaalien käyttöturvallisuustiedotteiden ohjeita ja kemikaalijätteen käsittelyä koskevia määräyksiä. Peittaus voidaan tehdä joko valmiiksi esikäsitellyille putkille tai asennetulle putkistolle kemiallisella kierrätyspeittauksella, ja menetelmä valitaan kohteen ja putkiston koon mukaan. Ruostumattomissa putkistoissa peittauksen tarve riippuu pinnan kunnosta ja hitsauksen jäljistä.
Virtausvalvonta, annostelu ja laiteasennus
Voiteluöljyn riittävä ja tasainen syöttö varmistetaan järjestelmän rakenteeseen soveltuvilla virtauksenvalvonta- ja annosteluratkaisuilla. Valvonta voidaan toteuttaa esimerkiksi virtausmittareilla, virtausilmaisimilla tai jakajien toiminnan seurannalla. Ratkaisun valintaan vaikuttavat voitelukohteiden määrä, tarvittava virtaama, valvonnan tarkkuus ja automaatiojärjestelmän vaatimukset.
Voitelujärjestelmässä voidaan käyttää myös jakajia, joiden avulla öljyvirta jaetaan suunnitellusti eri voitelukohteille. Jakajien ja muiden komponenttien mitoituksessa on huomioitava järjestelmän toimintaperiaate sekä kunkin voitelukohteen tarvitsema öljymäärä. Näin voidaan varmistaa, että voitelu toimii suunnitellusti myös silloin, kun järjestelmä palvelee useita laakereita tai muita kriittisiä komponentteja.
Voitelukeskukseen voidaan asentaa käyttökohteen vaatimusten mukaisesti lämmittimiä, jäähdyttimiä, suodattimia, pumppuja ja muita apulaitteita. Lämmittimet voivat helpottaa käynnistystä kylmissä olosuhteissa, kun taas jäähdyttimillä hallitaan öljyn lämpötilaa kuormituksen aikana. Laitteiden valinnassa on huomioitava öljyn ominaisuudet, käyttöolosuhteet ja järjestelmän suunniteltu toimintapiste.
Automaation avulla voidaan valvoa esimerkiksi öljyn painetta, lämpötilaa ja virtausta sekä havaita poikkeamat ennen kuin ne aiheuttavat merkittäviä vaurioita. Valvontaratkaisut suunnitellaan järjestelmän kriittisyyden ja tuotannon vaatimusten mukaisesti.
Käyttövarmuus ja varajärjestelmät
Kriittisten koneiden voitelun katkeaminen voi vaurioittaa laakereita muutamassa sekunnissa, joten järjestelmän käyttövarmuuteen kiinnitetään erityistä huomiota. Pumput asennetaan tavallisesti pareittain siten, että varapumppu käynnistyy automaattisesti, jos käyttöpumpun paine laskee. Pumppujen sähkönsyöttö ja ohjaus suunnitellaan niin, ettei yksittäinen vika pysäytä molempia.
Koneissa, jotka pysähtyvät hitaasti sähkökatkon tai häiriön jälkeen, voidaan käyttää korkealle sijoitettua hätäöljysäiliötä tai muuta varajärjestelmää, joka syöttää öljyä laakereille koneen pysähtymisen ajan. Automaation hälytykset asetetaan öljynpaineelle, lämpötilalle, virtaukselle, suodattimen painehäviölle ja säiliön pinnankorkeudelle, ja koneen suojaus kytketään tarvittaessa voitelun tilaan. Varajärjestelmien ja hälytysten toiminta testataan käyttöönotossa.
Putkiston puhdistus ja öljyhuuhtelu
Uuden kiertovoiteluputkiston puhtaus on keskeinen tekijä järjestelmän luotettavan toiminnan kannalta. Asennuksen aikana putkistoon voi jäädä metallilastuja, hitsausjäämiä, pölyä, kosteutta ja muita epäpuhtauksia. Jos nämä kulkeutuvat laakereihin tai vaihteistoihin, ne voivat lisätä kulumista ja lyhentää laitteiden käyttöikää.
Ennen öljyhuuhtelua järjestelmä valmistellaan huolellisesti. Tarvittaessa laakeripesät, vaihteistot ja muut herkät komponentit erotetaan huuhtelupiiristä väliaikaisilla ohitusputkilla tai letkuilla. Näin epäpuhtauksia sisältävä huuhteluöljy voidaan ohjata pois kriittisistä komponenteista ja suodattaa erillisessä huuhtelukierrossa.
Öljyhuuhtelussa järjestelmän läpi kierrätetään tarkoitukseen soveltuvaa öljyä tai muuta hyväksyttyä huuhtelunestettä. Huuhtelun tehokkuus riippuu virtauksen luonteesta. Epäpuhtaudet irtoavat putken seinämiltä parhaiten, kun virtaus on turbulentti, eli Reynoldsin luku on yli noin 4 000. Koska öljy on viskoosia, turbulenssin saavuttaminen edellyttää usein suurta virtausta ja öljyn lämmittämistä, jolloin viskositeetti laskee. Huuhtelua tehostetaan lisäksi vaihtelemalla öljyn lämpötilaa kuumennuksen ja jäähdytyksen välillä, sillä lämpölaajeneminen ja -supistuminen irrottavat kiinnittyneitä epäpuhtauksia. Putkia voidaan myös koputtaa tai täristää huuhtelun aikana, jotta seinämiin tarttunut lika irtoaa. Virtaama ja muut huuhteluparametrit valitaan putkiston mittojen, öljyn viskositeetin, laitteiston rajoitusten ja puhdistustavoitteiden perusteella.
Huuhtelun aikana suodattimien kuormitusta seurataan jatkuvasti, ja kyllästyneet suodatinelementit vaihdetaan. Huuhtelun etenemistä voidaan seurata myös online-hiukkaslaskurilla, joka näyttää puhtaustason muutoksen reaaliajassa. Suodattimien erotuskyvyn määrittämisessä sovelletaan standardia ISO 16889.
Huuhtelun onnistuminen varmistetaan ottamalla edustava öljynäyte ja analysoimalla sen puhtaus. Kiinteiden hiukkasten määrä voidaan määrittää ISO 4406 -standardin mukaisesti, ja tarvittaessa tulos varmistetaan mikroskooppisella laskennalla standardin ISO 4407 mukaisesti. Puhtausluokka ilmoitetaan kolmen luvun koodina, esimerkiksi 17/15/12, ja tavoiteltava taso määritetään laitevalmistajan vaatimusten ja järjestelmän käyttökohteen perusteella. Esimerkkiluku kuvaa vain koodin muotoa eikä ole yleispätevä tavoite. Huuhtelua jatketaan, kunnes sovitut puhtausvaatimukset täyttyvät. Hydrauliikkaputkistojen huuhtelussa käytetty standardi ISO 23309 antaa hyödyllisiä ohjeita myös voiteluputkistojen huuhteluun, ja komponenttien puhtautta käsittelee standardi ISO 18413.
Huuhtelun jälkeen huuhteluöljy poistetaan järjestelmästä kokonaan, väliaikaiset ohitusyhteydet puretaan ja suodatinelementit vaihdetaan uusiin. Tämän jälkeen järjestelmä täytetään käyttöön tarkoitetulla öljyllä. Huuhteluöljyn ja käyttööljyn yhteensopivuus tarkistetaan etukäteen, jotta jäännökset eivät heikennä öljyn ominaisuuksia. Mahdolliset huuhteluöljyn jäännökset poistetaan niin perusteellisesti kuin järjestelmän rakenne sallii.
Huolellisesti toteutettu puhdistus ja öljyhuuhtelu vähentävät epäpuhtauksien aiheuttamien vaurioiden riskiä ja luovat edellytykset järjestelmän turvalliselle käyttöönotolle.
Vesi öljyssä
Vesi on yksi yleisimmistä voiteluöljyn epäpuhtauksista, ja se on erityisesti paperiteollisuuden kostealla ympäristössä merkittävä ongelma. Vesi heikentää voitelukalvoa, aiheuttaa laakerien korroosiota ja nopeuttaa öljyn vanhenemista. Siksi öljyn vesipitoisuutta seurataan, ja se voidaan määrittää esimerkiksi Karl Fischer -titrauksella standardin ISO 12937 mukaisesti.
Veden pääsyä järjestelmään estetään säiliön kuivaimella varustetulla hengityssuodattimella ja tiivistyksillä. Jos öljyyn on päässyt vettä, se erotetaan vedenerotuksella tai sivuvirtalaitteella, joka poistaa vettä jatkuvasti. Tämä on tärkeää myös siksi, että vesi voi aiheuttaa putkiston sisäpuolista korroosiota seisoessaan. Jos putkisto paineenkestokoe tehdään vedellä, vesi poistetaan putkistosta kokonaan ja putkisto kuivataan huolellisesti ennen öljyhuuhtelua, jotta putkistoon ei jää ruostetta tai kosteutta.
Paloturvallisuus ja turvallisuusvaatimukset
Voiteluöljyvuodot kuumien pintojen läheisyydessä ovat palovaara. Riski on erityisen suuri esimerkiksi paperikoneen kuivatusosalla ja uunien läheisyydessä. Putkistot ja liitokset reititetään ja suojataan niin, että vuotavaa öljyä ei pääse kuumille pinnoille. Liitoksille ja letkuille käytetään tarvittaessa suojakuoria tai roiskesuojia, jotka ohjaavat paineella suihkuavan öljyn turvalliseen suuntaan. Letkuissa voidaan käyttää palonkestävää suojapäällystettä. Vuodot havaitaan nopeasti säiliön pinnanvalvonnalla ja säännöllisillä tarkastuksilla.
Painelaitteiden vaatimukset tulee selvittää hankekohtaisesti. Matalapaineiset voiteluöljyputkistot jäävät usein painelaitedirektiivi 2014/68/EU:n (PED) soveltamisalan ulkopuolelle tai direktiivin 4 artiklan 3 kohdan mukaisten hyvän konepajakäytännön vaatimusten piiriin, mutta soveltuvuus riippuu paineesta, putkikoosta ja väliaineesta. Räjähdysvaarallisissa tiloissa laitteiden ja antureiden on täytettävä kohteen ATEX-vaatimukset.
Turbiinien ja kompressorien voitelujärjestelmissä sovelletaan usein erillisiä alan standardeja, kuten API 614 tai ISO 10438, jotka asettavat tarkempia vaatimuksia järjestelmän rakenteelle, varmistuksille ja puhtaudelle.
Laadunvalvonta ja käyttöönotto
Kiertovoitelujärjestelmän käyttöönotto edellyttää asennuksen laadun, putkiston tiiviyden ja järjestelmän toiminnan varmistamista. Tarkastukset ja testit tehdään projektin vaatimusten, sovellettavien standardien ja laitevalmistajien ohjeiden mukaisesti.
Putkiston tiiviys ja paineenkesto varmistetaan soveltuvalla testausmenetelmällä. Testauspaine ja -menettely määritetään etukäteen järjestelmän suunnitteluarvojen ja komponenttien sallittujen käyttöarvojen perusteella. Testauksessa on huomioitava kaikkien testattavien osien paineenkesto ja turvallisuus.
Ennen tuotantoajoa tarkastetaan myös pumppujen, suodattimien, jäähdyttimien, venttiilien ja valvontalaitteiden toiminta. Automaation hälytykset ja tarvittavat varajärjestelmät testataan suunnitelman mukaisesti. Lisäksi varmistetaan, että öljynpaine, virtaus ja lämpötila pysyvät järjestelmän määritellyissä käyttörajoissa.
Luovutusdokumentaatioon sisällytetään projektin vaatimusten mukaisesti esimerkiksi tarkastuspöytäkirjat, testitulokset, öljyn puhtausanalyysit ja huuhtelupöytäkirja. Asianmukainen dokumentointi helpottaa myöhempää huoltoa ja osoittaa, että järjestelmä on tarkastettu ennen käyttöönottoa.
Ammattimaisesti toteutettu kiertovoitelujärjestelmän asennus yhdistää oikeat materiaalivalinnat, huolellisen putkistotyön, tehokkaan puhdistuksen ja järjestelmällisen laadunvarmistuksen. Näiden vaiheiden avulla voidaan parantaa teollisuuslaitteiden toimintavarmuutta, vähentää suunnittelemattomia seisokkeja ja tukea tuotannon pitkäaikaista luotettavuutta.
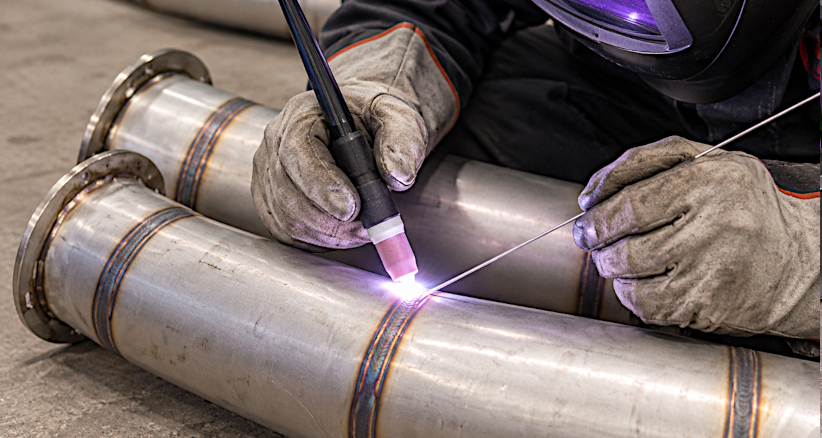
Teollisuusputkistojen hitsaus
Putkiston tiiviys ja kestävyys ratkaistaan usein hitsausliitoksissa. Lue lisää teollisuusputkistojen hitsauksesta.
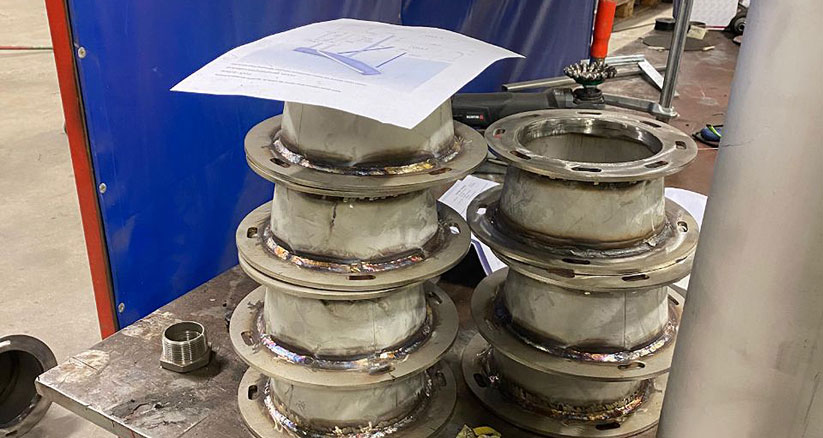
Prosessiputkistojen esivalmistus
Esivalmistus työpajalla nopeuttaa asennusta työmaalla ja auttaa pitämään laadun ja puhtauden hallinnassa. Tutustu prosessiputkistojen esivalmistukseen.
Teollisuusautomaatio
Automaatio auttaa valvomaan järjestelmän painetta, lämpötilaa ja virtausta ja havaitsemaan poikkeamat ajoissa. Tutustu teollisuusautomaatioon.
Rasvavoiteluputkistot
Kun kohteessa tarvitaan rasvaa öljyn sijaan, voitelu hoidetaan automaattisella rasvavoitelujärjestelmällä. Tutustu rasvavoiteluputkistoihin.