Teollisuusputkistot
Elintarviketeollisuuden prosessiputkistot
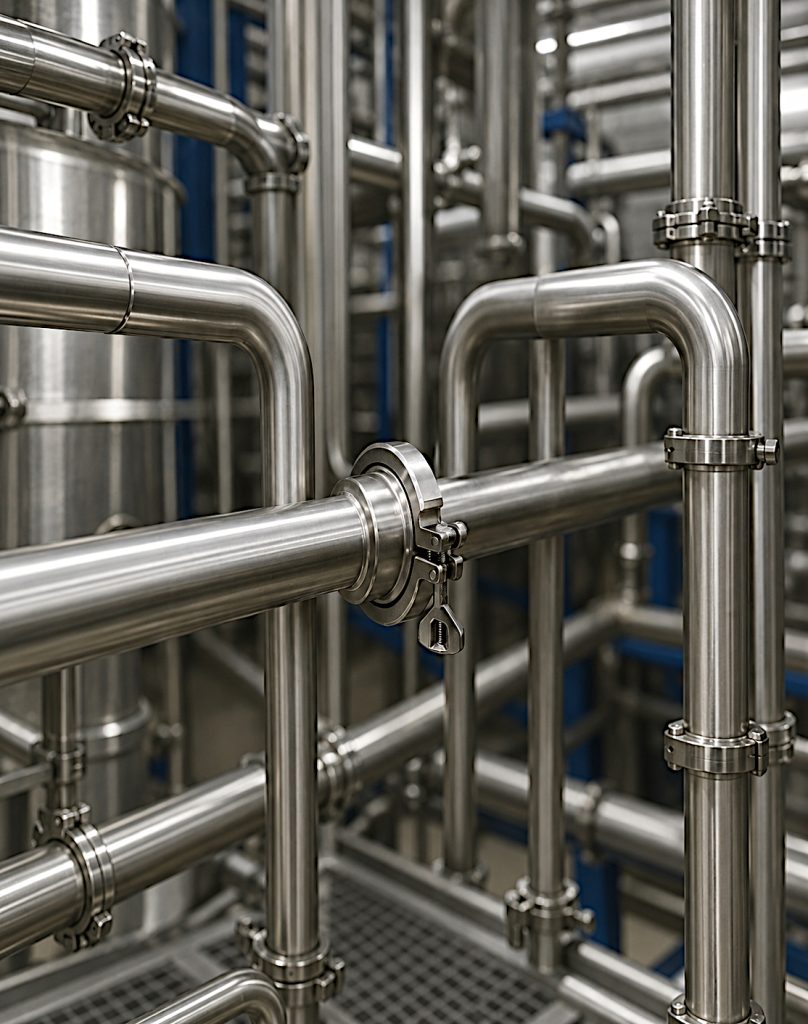
Elintarvike-, meijeri- ja juomateollisuuden prosessiputkistot ovat keskeinen osa elintarviketurvallisuutta. Toisin kuin monissa tavanomaisen prosessiteollisuuden sovelluksissa, elintarvikeputkistoilta edellytetään mekaanisen lujuuden ja korroosionkestävyyden lisäksi huolellista hygieniasuunnittelua (hygienic design). Tuotteen kanssa kosketuksissa olevien pintojen on oltava helposti puhdistettavia, ja putkiston rakenteiden tulee ehkäistä tuotejäämien ja mikrobien kertymistä.
Tässä artikkelissa käsitellään elintarviketeollisuuden prosessiputkistojen materiaalivalintoja, hygieenisen TIG-hitsauksen keskeisiä vaatimuksia sekä CIP-pesujärjestelmien (Clean-in-Place) asettamia vaatimuksia putkistojen suunnittelulle ja toteutukselle.
Saniteettisuunnittelu ja EHEDG-periaatteet
Elintarvikeputkistojen suunnittelussa voidaan hyödyntää European Hygienic Engineering & Design Groupin (EHEDG) hygieniasuunnitteluperiaatteita. Elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien ja tarvikkeiden turvallisuuteen sovelletaan myös EU puiteasetusta (EY) N 1935/2004.
Pyydä tarjous
Kerro kohteesi tarpeista, niin suunnitellaan sopiva ratkaisu elintarviketeollisuuden putkistoihin. Pyydä tarjous.
Metsä- ja puunjalostusteollisuuden putkistot
Myös metsäteollisuuden vaativat prosessiolosuhteet edellyttävät kestäviä materiaaleja ja huolellista asennusta. Lue lisää metsä- ja puunjalostusteollisuuden putkistoista.
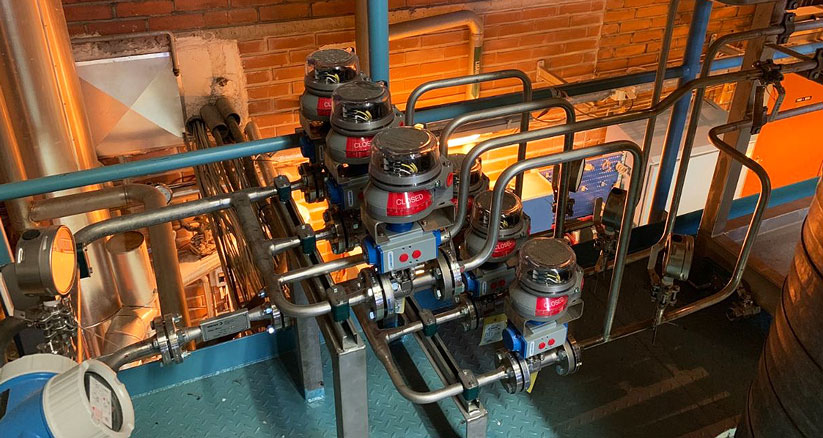
Teollisuuden asennustyöt
Tarvitsetko ammattitaitoista tekijää teollisuuskohteen asennustöihin? Tutustu teollisuuden asennustöihin.
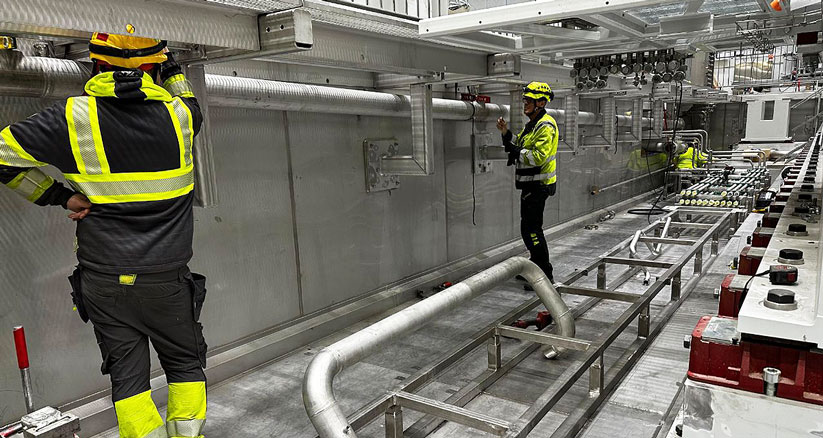
Teollisuuskohteen putkityöt
Putkityöt vaativat suunnitelmallisuutta ja tarkkuutta, jotta lopputulos on tiivis ja toimintavarma. Tutustu teollisuuskohteen putkitöihin.
Hygieenisen putkiston perusvaatimukset
Putkiston suunnittelussa minimoidaan kuolleet kulmat eli virtaamattomat alueet, joihin voi kertyä tuotejäämiä ja joissa puhdistuminen voi olla puutteellista.
Tuotteen kanssa kosketuksissa olevien sisäpintojen pinnankarheus (Ra) vaikuttaa puhdistettavuuteen. Arvo Ra ≤ 0,8 µm on yleisesti käytetty tavoite monissa hygieenisissä putkistosovelluksissa, mutta vaatimukset määräytyvät käyttökohteen ja projektispesifikaation mukaan.
Putkilinjat suunnitellaan ja asennetaan itsetyhjentyviksi (self-draining) siten, että nesteet pääsevät poistumaan hallitusti painovoiman avulla. Tarvittava kallistus ja tyhjennysratkaisut riippuvat putkiston rakenteesta ja käyttötarkoituksesta.
Hygieeninen suunnittelu koskee putkien lisäksi liitoksia, venttiilejä, tiivisteitä ja muita tuotteen kanssa kosketuksiin joutuvia komponentteja.
Materiaalistandardit ja elintarviketeräkset
Elintarviketeollisuuden putkistoissa käytetään ruostumattomia ja haponkestäviä teräksiä, joiden korroosionkestävyys, pinnanlaatu ja soveltuvuus prosessiin täyttävät käyttökohteen vaatimukset. Putkien mittojen ja teknisten ominaisuuksien valinnassa voidaan hyödyntää esimerkiksi standardeja EN 10357 ja DIN 11850 soveltuvin osin.
Keskeiset materiaalit
Austeniittinen ruostumaton teräs (AISI 304L / EN 1.4307)
AISI 304L soveltuu moniin elintarviketeollisuuden putkistosovelluksiin, kuten juoma- ja tuotelinjoihin, joissa prosessiolosuhteet eivät edellytä korkeampaa korroosionkestävyyttä.
Austeniittinen haponkestävä teräs (AISI 316L / EN 1.4404)
AISI 316L sisältää molybdeeniä, joka parantaa sen kestävyyttä tietyissä korroosio-olosuhteissa. Materiaalia käytetään laajasti esimerkiksi meijeri-, kemian- ja elintarviketeollisuudessa. Soveltuvuus arvioidaan tuotteen koostumuksen, lämpötilan, kloridipitoisuuden, pesukemikaalien ja muiden käyttöolosuhteiden perusteella.
Putkistoliitokset ja tiivistemateriaalit
Putkistoliitoksina käytetään esimerkiksi DIN 11851 -meijeriliittimiä ja Tri-Clamp-tyyppisiä puristusliitoksia, joita kuvaa muun muassa standardi ISO 2852. Liitostyypin valinnalla on suora vaikutus puhdistettavuuteen. Perinteisessä DIN 11851 -liitoksessa tiivisteen kohdalle jää rako, jota EHEDG ei pidä hygieenisenä, kun käytetään tavanomaista tiivistettä. Siksi hygieenisissä kohteissa käytetään tähän tarkoitukseen suunniteltuja hygieenisiä tiivisteitä, ja vaativammissa tai aseptisissa linjoissa harkitaan liitostyyppejä, kuten DIN 11864 tai SMS. Valinta tehdään kohteen hygieniavaatimusten, tuotteen ja puhdistusmenetelmän perusteella.
Tiivistemateriaalit valitaan käyttökohteeseen sopiviksi. Esimerkkejä ovat EPDM, FKM, PTFE ja silikoni. Materiaalin valinnassa huomioidaan muun muassa lämpötila, kemikaalien kesto, puhdistusmenetelmät ja sovellettavat elintarvikekontaktia koskevat vaatimukset. Tarvittavat vaatimustenmukaisuusasiakirjat määräytyvät tuotteen ja käyttökohteen mukaan.
Hygieeninen TIG-hitsaus ja juuren laatu
Hitsausliitokset ovat elintarviketeollisuuden prosessiputkistojen laadun kannalta keskeisiä kohtia. Huokoset, liiallinen juuren sisäänpainuma, epätasainen hitsin juuri tai voimakas hapettuminen voivat heikentää korroosionkestävyyttä ja vaikeuttaa putkiston puhdistamista.
TIG-hitsauksen keskeiset vaatimukset elintarvikekohteissa
Juurikaasusuojaus
Ruostumattomien ja haponkestävien terästen putkihitsauksessa juuren suojaaminen inertillä suojakaasulla on usein tärkeää hapettumisen vähentämiseksi ja hitsin sisäpinnan laadun varmistamiseksi. Suojakaasu, suojaustapa ja hyväksyttävä jäännöshappipitoisuus määritetään materiaalin, hitsausmenetelmän ja hyväksytyn hitsausohjeen (WPS) mukaan.
Orbitaalihitsaus (orbital TIG)
Automaattista orbitaalista TIG-hitsausta voidaan käyttää erityisesti putkistoissa, joissa vaaditaan tasalaatuisia ja toistettavia hitsausliitoksia. Menetelmä mahdollistaa hitsausparametrien tarkan hallinnan ja vähentää hitsaajan käsityöstä johtuvaa vaihtelua. Lopputuloksen laatu edellyttää kuitenkin asianmukaista valmistelua, sopivia parametreja ja laadunvalvontaa.
Hitsin jälkikäsittely: peittaus ja passivointi
Hitsauksessa syntyvät päästövärit ja oksidikerros heikentävät ruostumattoman teräksen korroosionkestävyyttä, koska oksidin alle jää kromiköyhä pintakerros. Hygieenisissä putkistoissa tämä on erityisen merkittävää, sillä heikentynyt pinta on altis korroosiolle ja voi vaikeuttaa puhdistamista. Siksi hitsin ja sen lähialueen oksidit poistetaan peittaamalla ja pinta passivoidaan, jotta suojaava passiivikalvo pääsee muodostumaan uudelleen. Peittaus ja passivointi eivät ole sama asia: peittauksella poistetaan oksidit ja niiden alla oleva kromiköyhä kerros, kun taas passivointi tukee suojaavan kalvon muodostumista. Käsittelyn jälkeen pinta huuhdellaan huolellisesti sopivalla vedellä. Menetelmä ja tarve määritetään kohteen vaatimusten ja projektispesifikaation mukaan, ja käytettävien kemikaalien turvallisuusohjeet on noudatettava, sillä peittausaineet ovat vaarallisia.
Hitsien hyväksymiskriteerit
Hitsien laatu arvioidaan sovellettavien standardien, projektivaatimusten ja hyväksyttyjen hitsausohjeiden perusteella. Standardi SFS-EN ISO 5817 määrittelee terästen sulahitsausliitosten hitsausvirheiden laatutasot B, C ja D. Käytettävä laatutaso valitaan kohteen vaatimusten mukaan, eikä yhtä laatutasoa voida pitää automaattisesti pakollisena kaikissa elintarvikeputkistoissa.
Hygieenisissä sovelluksissa huomioidaan lisäksi hitsin sisäpinnan puhdistettavuus, juuren muoto ja mahdollinen jälkikäsittely. Hitsaajien pätevyyden ja hitsausmenetelmien tulee vastata tehtävän työn vaatimuksia.
CIP-pesujärjestelmät (Clean-in-Place) ja pesukemia
CIP-järjestelmällä putkistoja ja prosessilaitteita voidaan puhdistaa kierrättämällä pesunesteitä ilman, että laitteistoa tarvitsee purkaa. Putkiston suunnittelussa on varmistettava, että pesuneste pääsee tarvittaville pinnoille ja että järjestelmä voidaan tyhjentää ja huuhdella asianmukaisesti.
CIP-pesun toteutus riippuu prosessista, käsiteltävästä tuotteesta, likaantumisesta ja käytetyistä kemikaaleista. Tyypillisesti pesuun kuuluu emäspesu, jossa emäksisellä pesuliuoksella, esimerkiksi natriumhydroksidipohjaisella liuoksella, poistetaan muun muassa rasva- ja proteiinijäämiä. Happopesussa happamalla pesuliuoksella voidaan poistaa mineraalisaostumia, kuten maitokiveä, ja käytettävä kemikaali ja pitoisuus valitaan prosessin vaatimusten mukaan. Desinfioinnissa mikrobien määrää vähennetään käyttökohteeseen soveltuvalla lämpö- tai kemiallisella käsittelyllä, esimerkiksi kuumalla vedellä tai tarkoitukseen hyväksytyllä desinfiointiaineella.
Pesulämpötilat, kemikaalipitoisuudet, vaikutusajat ja virtausolosuhteet määritetään puhdistusprosessin vaatimusten mukaan. Putkimateriaalien, hitsausliitosten ja tiivisteiden on kestettävä käytettävät kemikaalit ja lämpötilavaihtelut suunnitellun käyttöiän ajan.
Kloridit ja pesukemikaalien valinta
Pesukemikaalien valinnassa on huomioitava niiden vaikutus ruostumattomaan teräkseen. Klooria tai klorideja sisältävät pesu- ja desinfiointiaineet, kuten hypokloriittipohjaiset liuokset, voivat korkeassa lämpötilassa ja suuressa pitoisuudessa aiheuttaa AISI 316L -teräkselle pistekorroosiota ja jännityskorroosiohalkeilua. Riski kasvaa, kun liuos jää seisomaan putkistoon, kun lämpötila on korkea tai kun pinnalla on rakoja tai heikentyneitä hitsialueita. Tämän vuoksi kloridipitoisten kemikaalien pitoisuus, lämpötila ja vaikutusaika rajataan huolellisesti, ja pesun jälkeen putkisto huuhdellaan perusteellisesti ja tyhjennetään. Myös huuhteluveden kloridipitoisuus vaikuttaa korroosioriskiin. Jos olosuhteet ovat kloridien osalta vaativat, harkitaan kloridittomia pesuaineita tai korroosionkestävämpää materiaalia.
Laadunvarmistus ja dokumentointi
Elintarviketeollisuuden putkistohankkeissa laadunvarmistus ja jäljitettävyys ovat tärkeä osa työn toteutusta. Dokumentoinnin laajuus määräytyy projektin, sovellettavien vaatimusten ja tilaajan spesifikaation mukaan.
Luovutusaineistoon voidaan sisällyttää esimerkiksi materiaalien vaatimustenmukaisuusasiakirjat, jotka toimitetaan tuotteen kanssa kosketuksiin joutuville materiaaleille ja tarvikkeille. Metalliputkille ja -osille voidaan toimittaa EN 10204 -standardin mukaiset ainestodistukset, kuten tyyppi 3.1, kun niitä edellytetään. Hitsien tarkastuspöytäkirjoihin dokumentoidaan visuaalisten tarkastusten ja mahdollisten muiden tarkastusmenetelmien tulokset sovitun tarkastuslaajuuden mukaisesti, ja putken sisäpinnan tarkastuksessa voidaan käyttää endoskooppia eli boreskooppia. Lisäksi tarvittavat painekokeet, huuhtelut ja niiden tulokset dokumentoidaan projektin vaatimusten mukaisesti.
Asianmukainen dokumentaatio tukee materiaalien jäljitettävyyttä, helpottaa kunnossapitoa ja osoittaa, että putkiston toteutuksessa on huomioitu sovitut laatu- ja turvallisuusvaatimukset.
Yhteenveto
Elintarviketeollisuuden prosessiputkistojen luotettavuus perustuu tarkoituksenmukaiseen hygieniasuunnitteluun, oikeisiin materiaalivalintoihin, laadukkaisiin hitsausliitoksiin ja toimivaan puhdistettavuuteen. Kun suunnittelu, asennus ja laadunvarmistus toteutetaan järjestelmällisesti, putkisto voidaan sovittaa prosessin vaatimuksiin ja sen puhtaanapitoa voidaan hallita luotettavasti.
Hydrauliikkaputkistojen huuhtelu
Tutustu ilmalämpöpumppu asennettuna-palveluun ja selvitä, miten saat laitteen käyttöösi helposti ja vaivattomasti.
Teollisuusputkistojen kuntotarkastus
Säännöllinen kuntotarkastus auttaa havaitsemaan putkiston ongelmat ajoissa, ennen kuin ne aiheuttavat käyttökatkoja. Tutustu teollisuusputkistojen kuntotarkastukseen.
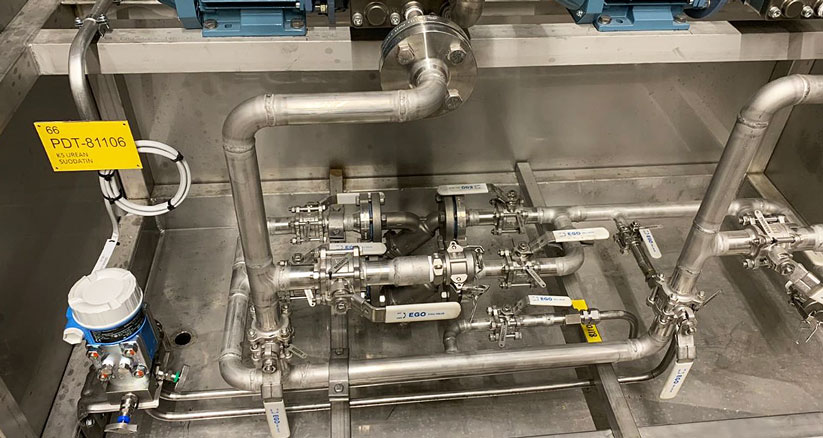
Teollisuusputkiasennukset
Huolellinen asennus on putkiston toimivuuden perusta. Tutustu teollisuusputkiasennuksiin.
Putkistourakointi
Tarvitsetko kumppanin koko putkistohankkeeseen suunnittelusta asennukseen? Tutustu putkistourakointiin.