Teollisuusputkistot
Kemianteollisuuden putkistojärjestelmät
Kemianteollisuuden prosessiputkistot ovat yksi teollisen putkistoasennuksen vaativimmista osa-alueista. Putkistoissa siirretään syövyttäviä, myrkyllisiä, syttyviä tai muulla tavoin vaarallisia aineita, usein korkeissa paineissa ja lämpötiloissa. Turvallinen käyttö edellyttää oikein mitoitettuja putkistoja, käyttökohteeseen soveltuvia materiaaleja, luotettavia liitoksia ja asianmukaista laadunvarmistusta. Kemianteollisuuden putkistot ovat osa laajempaa kokonaisuutta: teollisuusputkistot suunnitellaan, valmistetaan ja asennetaan aina prosessin vaatimusten mukaan.
Tässä artikkelissa käsitellään kemianteollisuuden putkistojärjestelmien materiaalivalintoja, hitsaus- ja liitostekniikoita, painelaitedirektiivin (PED 2014/68/EU) soveltamista sekä laadunvalvonnan keskeisiä menetelmiä.
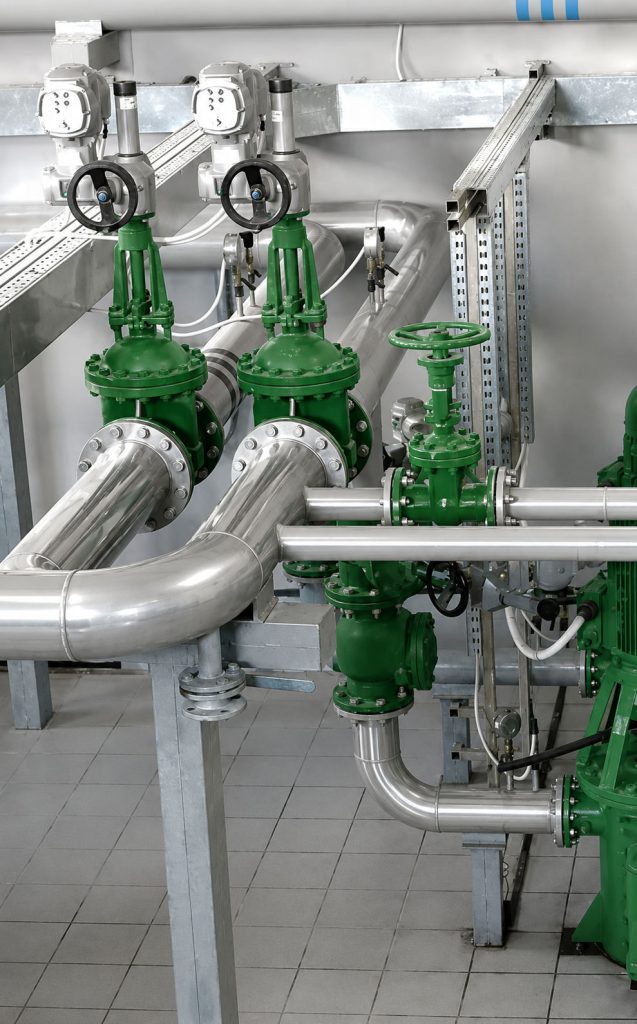
Kemianteollisuuden toimintaympäristö ja korroosiomekanismit
Kemianteollisuuden putkistojen käyttöikä ja turvallisuus riippuvat olennaisesti materiaalin soveltuvuudesta siirrettävään väliaineeseen ja prosessiolosuhteisiin. Korroosion hallinnassa on huomioitava yleisen korroosion lisäksi useita paikallisia korroosiomekanismeja.
Pistekorroosiossa (pitting corrosion) paikallinen korroosio muodostaa syviä kuoppia metallin pintaan. Esimerkiksi kloridipitoiset liuokset voivat aiheuttaa pistekorroosiota ruostumattomissa teräksissä, jos materiaalin korroosionkestävyys ei riitä kyseisiin olosuhteisiin.
Jännityskorroosiohalkeilussa (stress corrosion cracking, SCC) vetojännityksen, materiaalin ja syövyttävän ympäristön yhteisvaikutus voi tietyissä olosuhteissa aiheuttaa halkeilua. Austeniittiset ruostumattomat teräkset voivat olla alttiita kloridien aiheuttamalle jännityskorroosiohalkeilulle erityisesti kohonneissa lämpötiloissa. Ilmiön esiintyminen riippuu kuitenkin useista tekijöistä, eikä sille ole yhtä kaikissa olosuhteissa pätevää lämpötilarajaa.
Rakokorroosiota voi esiintyä esimerkiksi tiivisteiden ja laippaliitosten yhteydessä, jos paikalliset olosuhteet edistävät korroosiota. Raerajakorroosio puolestaan liittyy muun muassa materiaalin metallurgiseen tilaan ja lämpöhistoriaan.
Korroosion hallinta alkaa prosessiolosuhteiden huolellisesta arvioinnista ja jatkuu oikeilla materiaali-, rakenne- ja valmistusratkaisuilla.
Pyydä tarjous
Kerro kohteesi tarpeista, niin suunnitellaan sopiva ratkaisu kemianteollisuuden putkistoihin. Pyydä tarjous.
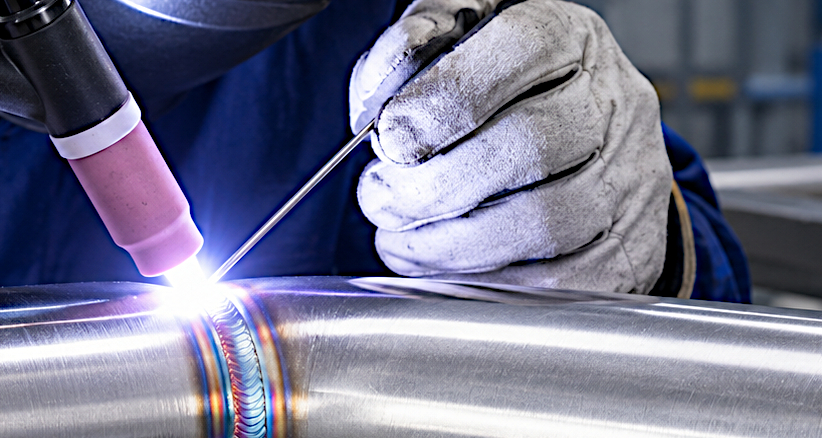
Haponkestävien putkien TIG-hitsaus
Haponkestävien putkistojen hitsauksessa korostuvat juuren suojaus ja sisäpinnan puhtaus. Lue lisää haponkestävien putkien TIG-hitsauksesta.
Putkistojen kuntotutkimus
Kuntotutkimus auttaa selvittämään putkiston todellisen tilan ja havaitsemaan ongelmat ajoissa. Tutustu putkistojen kuntotutkimukseen.
Teollisuuskohteen putkityöt
Putkityöt vaativat suunnitelmallisuutta ja tarkkuutta, jotta lopputulos on tiivis ja toimintavarma. Tutustu teollisuuskohteen putkitöihin.
Materiaaliseokset ja niiden käyttökohteet
Putkimateriaalin valinta perustuu muun muassa siirrettävän kemikaalin koostumukseen ja pitoisuuteen, käyttölämpötilaan, paineeseen, virtausolosuhteisiin sekä putkiston suunniteltuun käyttöikään. Myös puhdistusmenetelmät, käynnistys- ja pysäytystilanteet sekä mahdolliset epäpuhtaudet voivat vaikuttaa materiaalin kestävyyteen.
Keskeiset putkimateriaalit kemianteollisuudessa
Austeniittiset ruostumattomat ja haponkestävät teräkset (esim. AISI 316L / EN 1.4404 ja EN 1.4432)
Näitä teräksiä käytetään monissa kemianteollisuuden putkistosovelluksissa niiden korroosionkestävyyden ja hyvän valmistettavuuden ansiosta. EN 1.4432:n molybdeenipitoisuus on tyypillisesti suurempi kuin EN 1.4404:n, mikä voi parantaa korroosionkestävyyttä tietyissä ympäristöissä. Kumpikaan materiaali ei kuitenkaan sovellu automaattisesti kaikkiin happo-, emäs- tai liuotinkohteisiin.
Superausteniittiset teräkset (esim. 904L / EN 1.4539 ja 254 SMO / EN 1.4547)
Korkeasti seostettuja superausteniittisia teräksiä käytetään kohteissa, joissa tarvitaan tavanomaisia ruostumattomia teräksiä parempaa korroosionkestävyyttä. Niiden soveltuvuus riippuu kemikaalista, pitoisuudesta, lämpötilasta ja muista käyttöolosuhteista.
Duplex- ja superduplex-teräkset (esim. EN 1.4462 ja EN 1.4410)
Duplex-terästen ferriittis-austeniittinen mikrorakenne yhdistää hyvän mekaanisen lujuuden ja monissa ympäristöissä hyvän korroosionkestävyyden. Ne voivat soveltua esimerkiksi kloridipitoisiin prosesseihin. Käyttökohteen soveltuvuus on kuitenkin arvioitava erikseen, sillä myös duplex-teräkset voivat altistua paikalliselle korroosiolle ja jännityskorroosiolle tietyissä olosuhteissa.
Nikkeliseokset (esim. Hastelloy-, Inconel- ja Monel-seokset)
Nikkelipohjaisia erikoisseoksia käytetään prosesseissa, joissa tarvitaan erityistä korroosionkestävyyttä tai korkeiden lämpötilojen sietoa. Eri seokset soveltuvat erilaisiin kemiallisiin ympäristöihin, joten materiaalivalinta tehdään aina väliaineen ja käyttöolosuhteiden perusteella.
Muovi- ja vuoratut putkistot (esim. PTFE- ja PFA-vuoratut putket)
Polymeeriputkia ja metallisia, sisältä fluoropolymeerillä vuorattuja putkia voidaan käyttää syövyttävien kemikaalien siirrossa, kun niiden kemiallinen ja mekaaninen kestävyys soveltuvat käyttökohteeseen. Valinnassa huomioidaan muun muassa paine, lämpötila, läpäisevyys, mekaaniset kuormitukset ja liitostekniikka.
Materiaalin tunnistus ja jäljitettävyys
Kemianteollisuuden kohteissa käytetään usein samanaikaisesti useita teräslajeja ja seoksia, joten materiaalien sekaantumisen estäminen on käytännön laadunvarmistuksen keskeinen osa. Materiaalien jäljitettävyys varmistetaan ainestodistuksilla, joista käytetään yleisesti standardin EN 10204 mukaisia tyyppejä 3.1 tai 3.2 sen mukaan, mitä projekti edellyttää. Lisäksi putkien, osien ja lisäaineiden merkinnät säilytetään koko työn ajan, ja tarvittaessa materiaalin koostumus varmistetaan positiivisella materiaalintunnistuksella (PMI) esimerkiksi XRF-analysaattorilla. PMI on erityisen tärkeä, kun väärän materiaalin käyttö voisi johtaa nopeaan korroosiovaurioon tai turvallisuusriskiin.
Hitsaustekniikka ja liitosmenetelmät
Kemianteollisuuden putkistojen liitosmenetelmä valitaan materiaalin, putken mittojen, käyttöolosuhteiden, valmistettavuuden ja projektivaatimusten perusteella. Metalliputkistoissa voidaan käyttää esimerkiksi TIG-hitsausta (ISO 4063, menetelmä 141), muita soveltuvia hitsausmenetelmiä sekä laippa- ja muita mekaanisia liitoksia. TIG-hitsaus ja automaattinen orbitaalihitsaus ovat käyttökelpoisia menetelmiä erityisesti silloin, kun hitsin tarkka hallinta on tärkeää.
TIG-hitsauksen keskeiset tekijät
Juurikaasusuojaus
Ruostumattomien ja haponkestävien terästen putkihitsauksessa juurikaasusuojausta käytetään vähentämään hitsin juuren hapettumista ja säilyttämään sisäpinnan laatu. Suojakaasu ja suojausmenetelmä valitaan materiaalin ja hyväksytyn hitsausohjeen mukaan. Jäännöshapen tavoitetaso määritetään tarvittaessa hitsausmenettelyn ja projektivaatimusten perusteella, eikä yhtä raja-arvoa voida soveltaa kaikkiin materiaaleihin ja liitoksiin.
Lämmöntuonnin hallinta
Liiallinen tai hallitsematon lämmöntuonti voi vaikuttaa haitallisesti materiaalin mikrorakenteeseen ja korroosionkestävyyteen. Hitsaus toteutetaan hyväksytyn hitsausohjeen (WPS) mukaisesti. Hitsausohjeen sisältöä koskeva standardi on ISO 15609-1, ja menetelmän pätevöinnissä sovelletaan käyttökohteen mukaan esimerkiksi standardia ISO 15614-1.
Duplex-terästen hitsaus
Duplex-terästen hitsauksessa tavoitteena on säilyttää ferriitin ja austeniitin tasapaino sekä hitsiaineessa että lämpövaikutusalueella. Jos hitsi jäähtyy liian nopeasti, ferriittiä muodostuu liikaa ja hitsin sitkeys sekä korroosionkestävyys voivat heikentyä. Jos lämmöntuonti tai välipalkolämpötila on liian korkea tai jäähtyminen liian hidasta, materiaaliin voi muodostua haitallisia faaseja, kuten sigmafaasia. Siksi lämmöntuonti ja välipalkolämpötila pidetään hitsausohjeessa määritetyissä rajoissa. Lisäaine valitaan niin, että hitsiaineen ferriittipitoisuus pysyy sovellettavien vaatimusten mukaisella alueella. Tyypillisesti käytetään perusainetta runsaammin nikkeliä sisältävää lisäainetta, jotta austeniitin osuus säilyy riittävänä. Hitsiaineen ferriittipitoisuutta voidaan tarvittaessa tarkistaa mittauksella. Myös suojakaasun ja juurikaasun typpipitoisuus vaikuttaa tasapainoon, joten kaasujen valinta tehdään hitsausohjeen mukaan.
Laippaliitokset ja tiivistystekniikka
Laippaliitoksissa voidaan käyttää esimerkiksi standardien EN 1092-1 tai ASME B16.5 mukaisia laippoja soveltuvin osin. Tiiviste valitaan kemikaalien, paineen, lämpötilan, laippatyypin ja muiden käyttöolosuhteiden perusteella. Käytettäviä vaihtoehtoja ovat esimerkiksi grafiittipohjaiset, metallivahvisteiset ja muut prosessiin soveltuvat tiivisteet.
Tiivisteen valinta, laippapintojen kunto, pulttien kiristys ja asennusmenettely vaikuttavat liitoksen tiiviyteen ja toimintavarmuuteen. Vaativissa kohteissa pulttiliitoksen mitoituksessa ja kiristysmenettelyn määrittelyssä voidaan hyödyntää standardia EN 1591-1, ja asennushenkilöstön pätevyyttä kriittisissä pulttiliitoksissa käsittelee standardi EN 1591-4. Kiristys tehdään hallitusti kalibroiduilla työkaluilla ja dokumentoidulla menettelyllä, sillä väärä esikiristys on yksi yleisimmistä laippavuotojen syistä.
Turvallisuuslainsäädäntö ja painelaitedirektiivi
Kemianteollisuuden putkistojen vaatimuksiin voivat soveltua painelaitedirektiivi 2014/68/EU (PED) sekä kansalliset säädökset ja muut projektia koskevat standardit. PED:n soveltuvuus ja putkiston luokitus määräytyvät muun muassa suurimman sallitun paineen, nimelliskoon, väliaineen olomuodon ja fluidiryhmän perusteella.
Ryhmään 1 kuuluvat direktiivissä määritellyt vaaralliset fluidit. Putkistoa ei kuitenkaan voida luokitella automaattisesti korkeimpaan riskiluokkaan pelkästään siksi, että sitä käytetään kemianteollisuudessa.
Standardit putkistojen suunnittelussa ja valmistuksessa
Metallisten teollisuusputkistojen keskeinen eurooppalainen standardisarja on SFS-EN 13480, jota sovelletaan putkistojen suunnitteluun, valmistukseen, asennukseen, tarkastukseen ja testaukseen. Hitsaustöiden kannalta olennaisia ovat erityisesti osa 4, joka käsittelee valmistusta ja asennusta, sekä osa 5, joka käsittelee tarkastusta ja testausta. Standardin soveltaminen voi antaa olettaman direktiivin olennaisten turvallisuusvaatimusten täyttymisestä siltä osin kuin standardi kyseiset asiat kattaa. Hankkeissa, joissa noudatetaan amerikkalaisia normeja, käytetään usein myös standardia ASME B31.3. Käytettävä standardi sovitaan hankekohtaisesti, ja sen voimassa oleva painos on tarkistettava.
Kansallinen valvonta
Suomessa painelaitteiden valvonnasta vastaa Turvallisuus- ja kemikaalivirasto Tukes. Painelaitteiden käyttöönottoa ja käytönaikaisia tarkastuksia koskevat vaatimukset perustuvat painelaitelakiin (1144/2016) ja sen nojalla annettuihin säädöksiin. Putkiston omistajan tai haltijan velvollisuudet riippuvat laitteen tyypistä ja luokasta, joten ne on syytä selvittää jo hankkeen suunnitteluvaiheessa.
Räjähdysvaaralliset tilat
Kun kemianteollisuuden prosessissa käsitellään syttyviä aineita, myös räjähdysvaarallisten tilojen vaatimukset voivat tulla sovellettaviksi. ATEX-sääntely koskee sekä räjähdysvaarallisissa tiloissa käytettäviä laitteita että työpaikan räjähdysturvallisuutta. Putkiston asennuksessa tämä voi vaikuttaa esimerkiksi potentiaalintasaukseen, staattisen sähkön hallintaan ja käytettäviin työmenetelmiin.
Keskeiset vaatimukset
Hitsaajien ja hitsausmenetelmien pätevyydet
Hitsaajien pätevyyksien tulee vastata tehtävää hitsaustyötä ja sovellettavia vaatimuksia. Terästen sulahitsauksen hitsaajien pätevöinnissä voidaan käyttää standardia ISO 9606-1. Hitsausmenetelmän pätevöinti toteutetaan soveltuvan standardin ja projektivaatimusten mukaan, esimerkiksi ISO 15614-1 mukaisesti.
PED:n soveltuessa pysyvien liitosten tekijöihin ja menetelmiin kohdistuvat vaatimukset riippuvat painelaitteen luokasta ja käytetystä vaatimustenmukaisuuden arviointimenettelystä. Tietyissä luokissa tarvitaan ilmoitetun laitoksen tai muun sovellettavissa vaatimuksissa tarkoitetun kolmannen osapuolen hyväksyntä.
Kolmannen osapuolen arviointi
Ilmoitetun laitoksen osallistuminen määräytyy PED:n mukaisen painelaiteluokan ja valitun vaatimustenmukaisuuden arviointimenettelyn perusteella. Arviointi voi sisältää esimerkiksi pysyvien liitosten menettelyjen ja henkilöstön hyväksyntään liittyviä tehtäviä sekä muita direktiivissä määriteltyjä tarkastuksia.
Vaatimustenmukaisuus ja CE-merkintä
Kun putkisto kuuluu PED:n soveltamisalaan ja CE-merkintä vaaditaan sovellettavan menettelyn perusteella, valmistaja vastaa vaatimustenmukaisuuden arvioinnista, teknisestä dokumentaatiosta ja vaatimustenmukaisuusvakuutuksesta. CE-merkintä kiinnitetään sovellettavien vaatimusten mukaisesti ennen markkinoille saattamista tai käyttöönottoa.
Kaikki putkistot eivät kuulu PED:n soveltamisalaan samalla tavalla. Esimerkiksi direktiivin 4 artiklan 3 kohdan mukaisesti hyvän konepajakäytännön mukaan suunniteltuihin ja valmistettuihin laitteisiin sovelletaan erillisiä vaatimuksia, eikä niitä CE-merkitä PED:n perusteella.
Laadunvalvonta, NDT ja peittaus
Kemianteollisuuden putkistojen laadunvarmistus muodostuu tarkastuksista, tarvittavista rikkomattomista aineenkoestuksista, materiaalien jäljitettävyydestä ja käyttökohteen mukaisista testauksista.
Rikkomaton aineenkoestus (NDT)
Tarkastusmenetelmät ja niiden laajuus määritetään sovellettavien standardien, putkiston luokituksen, suunnitteluperusteiden ja projektivaatimusten mukaan.
Visuaalisessa tarkastuksessa (VT) hitsien ja putkiston näkyvät pinnat tarkastetaan sovitussa laajuudessa. Putken sisäpintaa voidaan tarvittaessa tarkastaa endoskoopilla tai boreskoopilla. Tunkeumanestetarkastuksella (PT) voidaan havaita pintaan avautuvia epäjatkuvuuksia soveltuvissa, tarkastettavissa materiaaleissa. Radiografista (RT) ja ultraäänitarkastusta (UT) voidaan käyttää hitsien sisäisten epäjatkuvuuksien tutkimiseen liitoksen, materiaalin ja tarkastusvaatimusten mukaan.
Menetelmän valinnassa on huomioitava materiaali. Austeniittisten ja duplex-terästen hitsien karkea, suuntautunut rakenne vaimentaa ja hajottaa ultraääntä, joten tavanomainen ultraäänitarkastus voi antaa epäluotettavia tuloksia. Tällaisissa hitseissä käytetään usein erityistekniikoita, kuten vaiheistettua ryhmäkeilausta, tai radiografista tarkastusta, joka on usein luotettavampi vaihtoehto etenkin ohutseinämäisillä putkilla. Menetelmän soveltuvuus arvioidaan tapauskohtaisesti.
Hitsien hyväksymiskriteerit määritetään sovellettavan tuotestandardin tai projektivaatimuksen perusteella. Standardi ISO 5817 määrittelee hitsausvirheiden laatutasot B, C ja D terästen, nikkelin, titaanin ja niiden seosten sulahitsausliitoksille. Laatutasoa B ei kuitenkaan voida pitää automaattisesti kaikkien kemianteollisuuden putkistojen yleisenä vaatimuksena. Myöskään NDT-menetelmien hyväksymiskriteerit eivät määräydy yksinomaan ISO 5817:n perusteella.
Kemiallinen jälkikäsittely: peittaus ja passivointi
Ruostumattomien terästen hitsauksen jälkeen pinnalle voi muodostua oksideja ja lämpövärjäymiä, jotka heikentävät paikallisesti korroosionkestävyyttä. Tarvittaessa pinnat käsitellään sopivalla mekaanisella tai kemiallisella menetelmällä.
Peittauksella poistetaan oksideja ja lämpövärjäymiä sekä niiden alla olevaa pintakerrosta. Passivointi puolestaan edistää puhtaan, korroosionkestävän passiivipinnan muodostumista soveltuvissa olosuhteissa. Käytettävä käsittelymenetelmä valitaan materiaalin ja prosessin vaatimusten perusteella, ja työssä noudatetaan asianmukaisia kemikaali- ja työturvallisuusohjeita.
Käsittelyn onnistuminen riippuu lähtöpinnan kunnosta, käytetystä menetelmästä ja jälkikäsittelyn toteutuksesta. Peittaus tai passivointi ei korvaa oikeaa materiaalivalintaa eikä poista kaikkia korroosioriskejä.
Painekoe
Putkiston painekoe suoritetaan sovellettavan suunnittelustandardin, PED-vaatimusten ja projektin testausmenettelyn mukaisesti. Koepaine määräytyy kyseisen putkiston suunnitteluperusteiden ja sovellettavien vaatimusten mukaan, eikä yhtä käyttöpaineeseen perustuvaa kerrointa voida käyttää yleispätevänä sääntönä kaikille putkistoille. PED:n liitteessä I asetetaan hydrostaattiselle kokeelle vähimmäisvaatimus: koepaineen on oltava vähintään suurempi arvoista, jotka saadaan kertomalla suurimman käytössä sallitun kuormituksen mukainen paine kertoimella 1,25 tai suurin sallittu paine PS kertoimella 1,43. Standardit, kuten EN 13480-5, voivat asettaa tarkempia vaatimuksia.
Ennen koetta varmistetaan, että testausmenetelmä, käytettävä väliaine, koepaine ja testauksen turvallisuusjärjestelyt soveltuvat kyseiselle järjestelmälle. Kokeen tulokset dokumentoidaan projektin vaatimusten mukaisesti.
Yhteenveto
Kemianteollisuuden putkistojärjestelmien turvallisuus ja käyttövarmuus perustuvat oikeaan materiaalivalintaan, tarkoituksenmukaisiin liitosmenetelmiin, hallittuun hitsausprosessiin ja suunnitelmalliseen laadunvarmistukseen. Kun materiaalien kemiallinen kestävyys, putkiston mitoitus, tarkastukset ja testaukset sovitetaan prosessin vaatimuksiin, voidaan pienentää vuotojen ja ennenaikaisten vaurioiden riskiä sekä tukea putkiston pitkäaikaista käyttöä.
Teollisuusputkiasennukset
Huolellinen asennus on putkiston toimivuuden ja turvallisuuden perusta. Tutustu teollisuusputkiasennuksiin.
Teollisuuden prosessiputkistot
Prosessiputkistojen on kestettävä väliaine, paine ja lämpötila koko käyttöikänsä ajan.
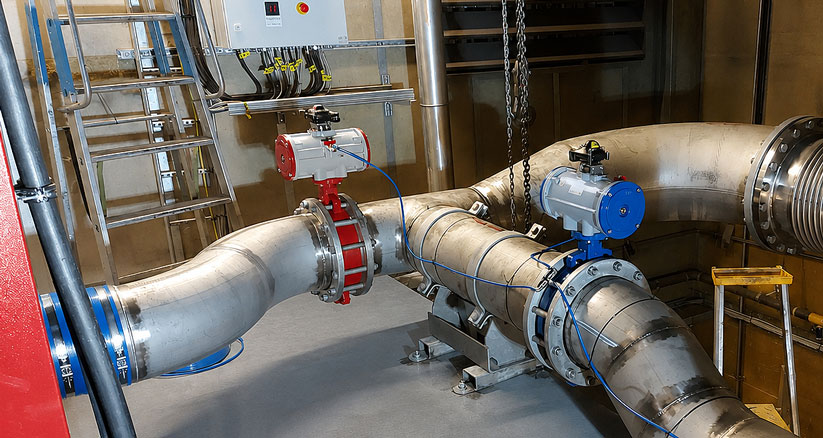
Prosessiputkitukset
Tarvitsetko prosessiputkistojen toteutuksen suunnittelusta asennukseen? Tutustu prosessiputkituksiin.
Putkistojen modernisointi
Vanhan putkiston uusiminen voi parantaa käyttövarmuutta ja pidentää järjestelmän käyttöikää.