Luokka määrää myös vaatimustenmukaisuuden arviointimenettelyn eli moduulin. Alimmassa luokassa valmistaja voi tehdä arvioinnin omalla vastuullaan. Luokissa II–IV mukaan tulee ilmoitettu laitos, jonka rooli kasvaa luokan noustessa. Laitos voi esimerkiksi tarkastaa suunnittelun, valvoa valmistusta tai arvioida valmistajan laadunvarmistusjärjestelmän valitusta moduulista riippuen. Menettelyn päätteeksi valmistaja laatii EU-vaatimustenmukaisuusvakuutuksen ja kiinnittää tuotteeseen CE-merkinnän. Jos ilmoitettu laitos on osallistunut valmistuksen valvontaan, sen tunnusnumero merkitään CE-merkinnän yhteyteen.
Metallisten teollisuusputkistojen keskeinen harmonisoitu standardi on SFS-EN 13480. Standardisarjan osa 1 sisältää yleiset vaatimukset, osa 2 materiaalit, osa 3 suunnittelun ja laskennan, osa 4 valmistuksen ja asennuksen, osa 5 tarkastuksen ja testauksen, osa 6 maahan asennettavat putkistot, osa 7 vaatimustenmukaisuuden arviointimenettelyjen soveltamisohjeen ja osa 8 alumiini- ja alumiiniseosputkistot. Hitsaustöiden kannalta tärkeimmät ovat osat 4 ja 5. Osa 4 asettaa vaatimukset hitsausmenetelmien ja hitsaajien pätevöinnille, lämpökäsittelylle sekä asennustyölle. Osa 5 määrittelee tarkastusryhmät, joiden perusteella määräytyvät rikkomattomien tarkastusten laajuus, hyväksymisrajat ja painekoe. Harmonisoidun standardin soveltaminen antaa olettaman vaatimustenmukaisuudesta direktiivin olennaisten turvallisuusvaatimusten osalta, mutta vain niiltä osin kuin standardi asiat kattaa. Voimassa oleva painos ja sen asema direktiivin yhteydessä on syytä tarkistaa hankekohtaisesti.
Käytännössä PED-vaatimusten huomioon ottaminen alkaa jo suunnitteluvaiheessa. Putkiston materiaalien, liitosten, valmistusmenetelmien ja tarkastusten on vastattava sovellettavia vaatimuksia. Myös projektikohtaiset tekniset eritelmät ja mahdolliset muut sovellettavat säädökset on otettava huomioon.
Hitsauksen laadunhallinta ja ISO 3834
Laadukas hitsaustulos edellyttää hallittua toimintaa koko valmistus- ja asennusprosessin ajan. SFS-EN ISO 3834 -standardisarja määrittelee metallien sulahitsauksen laadunhallintaa koskevia vaatimuksia. Sen avulla voidaan varmistaa, että hitsaustoiminta suunnitellaan, toteutetaan ja dokumentoidaan järjestelmällisesti.
Standardisarja koostuu useista osista. Osa 1 ohjaa sopivan vaatimustason valinnassa. Osat 2, 3 ja 4 määrittelevät kattavat, tavanomaiset ja perustason laatuvaatimukset, ja osa 5 luettelee asiakirjat, joihin näiden osien vaatimustasot viittaavat. Teollisuusputkistoissa edellytetään usein kattavaa tai tavanomaista tasoa (osa 2 tai 3), mutta oikea taso määräytyy tuotteen vaatimusten, sopimuksen ja sovellettavien määräysten perusteella. Hitsauksen laadunhallintaan kuuluu vastuiden määrittely, osaavan henkilöstön käyttö, asianmukaisten työohjeiden laatiminen sekä materiaalien ja prosessien hallinta.
Käytännössä laadunvarmistuksessa huolehditaan siitä, että putkimateriaalit ja hitsauslisäaineet ovat vaatimusten mukaisia ja jäljitettävissä. Hitsauslaitteiden ja mittausvälineiden kunto tarkastetaan, ja niiden toimintakyky varmistetaan käyttötarkoitukseen sopivilla tarkastus- ja kalibrointimenettelyillä. Hitsaustoimintaa koordinoi tarvittaessa pätevä hitsauskoordinaattori. Hänen tehtävänsä ja vastuunsa kuvataan standardissa SFS-EN ISO 14731, ja ISO 3834 edellyttää koordinoinnin järjestämistä valitun vaatimustason mukaisesti.
Hyvin toteutettu laadunhallinta auttaa ehkäisemään virheitä jo ennen hitsausta ja vähentää korjaustöiden, viivästysten ja käyttöön liittyvien riskien mahdollisuutta.
Putkiston asennus ja työmaaolosuhteet
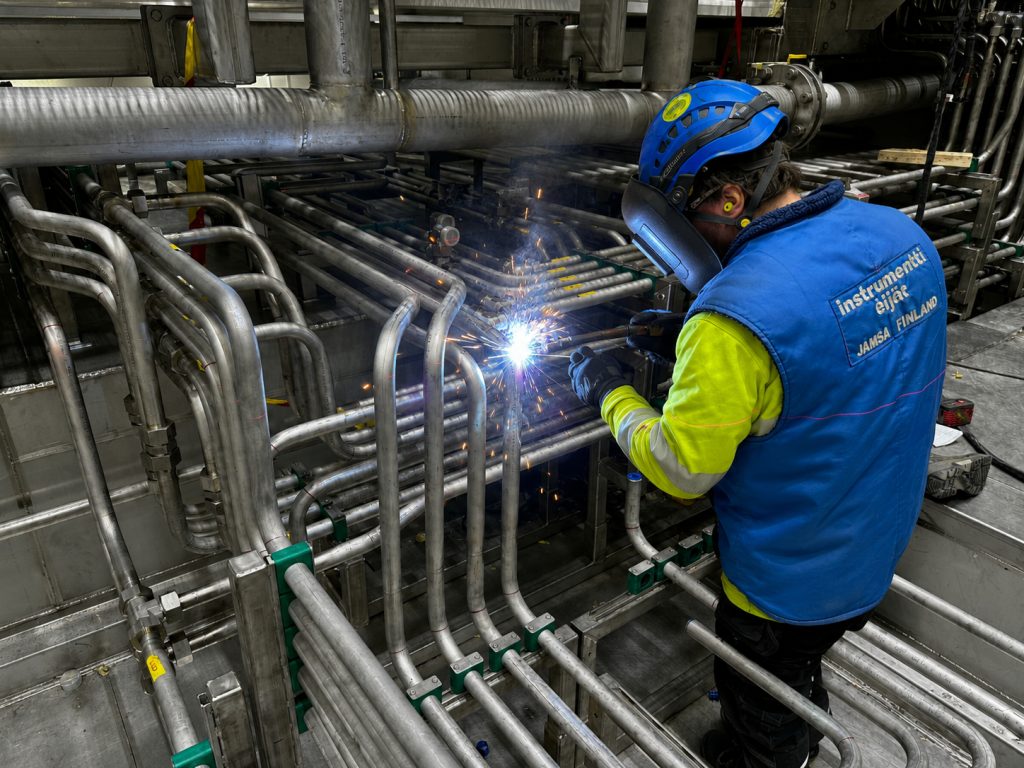
Putkiston hitsauslaatu ratkaistaan usein jo ennen valokaaren sytyttämistä. Putkien katkaisu ja railon valmistus tehdään mahdollisuuksien mukaan koneellisesti, jotta railonmuoto ja juuripinta pysyvät tasaisina. Ruostumattomia teräksiä työstettäessä käytetään vain ruostumattomalle teräkselle varattuja harjoja, hiomalaikkoja ja työkaluja. Hiiliteräksen rautahiukkaset tarttuvat pintaan, aiheuttavat paikallista korroosiota ja voivat heikentää passiivikalvoa myös valmiissa putkistossa. Railon ja sen lähialueen puhtaus varmistetaan ennen hitsausta liuottimella tai muulla hyväksytyllä menetelmällä, ja putkien päät suojataan tulpilla koko varastoinnin ja asennuksen ajan.
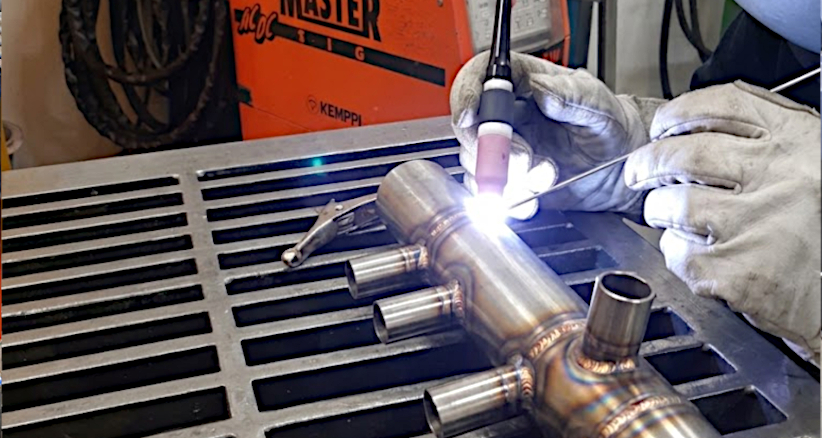
Sovitus ja prikkaus vaikuttavat suoraan juuren laatuun ja muodonmuutoksiin. Putkien päiden tulee olla koaksiaaliset ja railovälin tasainen, ja linjausvirhe (reunojen porrastuma) pidetään hyväksytyn hitsausohjeen ja laatutason sallimissa rajoissa. Pistehitsit tehdään samalla hitsausohjeella, samoja lisäaineita ja juurikaasusuojausta käyttäen kuin lopullinen hitsi, ja niiden tulee olla riittävän pieniä, jotta ne voidaan sulattaa osaksi juuripalkoa. Lisäaineeksi valitaan perusaineelle soveltuva lanka, esimerkiksi 316L-teräkselle tyypillisesti ER316L tai ER316LSi. Lisäaineen kosteudelta ja epäpuhtauksilta suojattu varastointi sekä jäljitettävyys kuuluvat laadunvarmistukseen.
Työmaaolosuhteet poikkeavat työpajasta. Tuuli häiritsee TIG-hitsauksen kaasusuojausta jo kohtalaisella ilmavirralla, joten hitsauspaikka suojataan tarvittaessa teltalla tai suojaseinillä. Kosteus ja lämpötilaerot voivat aiheuttaa kondensoitumista railoon ja huokosia, minkä vuoksi putki ja railo kuivataan ennen hitsausta. Juurikaasusuojauksen tiiviys ja jatkuvuus on varmistettava myös hankalissa asennuspaikoissa. Esimerkiksi tulppien tulee olla tiiviitä, ja kaasun ulosvirtaus on järjestettävä niin, ettei järjestelmään synny ylipainetta, joka painaisi sulaa juurta sisäänpäin tai ulospäin.
Austeniittisten terästen lämpölaajeneminen on suurta, noin 16–17 × 10⁻⁶ 1/K, eli selvästi hiiliterästä suurempaa. Putkilinjan tuenta ja joustavuus suunnitellaan siten, että lämpöliikkeet otetaan vastaan esimerkiksi kompensaattoreilla, putkilenkeillä tai liukutuilla. Asennuksessa tuet kiinnitetään suunnitelman mukaisesti, jotta liitoksiin ei kohdistu jännityksiä, joita ei ole mitoituksessa huomioitu. Asennusjärjestys ja kiinnitystapa vaikuttavat myös hitsauksen aikaiseen kutistumiseen ja linjausvirheisiin, ja työt suunnitellaan niin, että viimeinen sulkuliitos on mahdollisimman helppo sovittaa jännityksettömäksi.
Hitsaajien pätevyys ja hyväksytyt hitsausmenetelmät
Teollisuusputkistojen hitsauksessa käytettävien menetelmien ja henkilöstön pätevyyden on vastattava työn vaatimuksia. Hitsaustyötä ei tule tehdä pelkästään henkilökohtaisen kokemuksen tai totuttujen asetusten perusteella, vaan työn on perustuttava soveltuvaan hitsausohjeeseen ja hyväksyttyyn menettelyyn.
Hitsausohjeet ja menetelmäkokeet
Hitsausohjeessa (WPS, Welding Procedure Specification) määritellään liitoksen valmistuksessa käytettävät olennaiset parametrit. Näitä voivat olla esimerkiksi perus- ja lisäaineet, railon muoto, hitsausprosessi, hitsausvirta, kaarijännite, kuljetusnopeus, suojakaasu, hitsausasento sekä tarvittaessa lämmöntuontia ja lämpötiloja koskevat rajat. Kaarihitsausohjeen sisältöä ohjaa standardi SFS-EN ISO 15609-1, ja menetelmien hyväksymisen yleiset säännöt esitetään standardissa SFS-EN ISO 15607.
Hitsausohjeen pätevyys osoitetaan sovellettavien vaatimusten mukaisesti. Yleisin tapa on menetelmäkoe standardin SFS-EN ISO 15614-1 mukaisesti, ja sen tulokset dokumentoidaan WPQR-asiakirjaan (Welding Procedure Qualification Record). Kaikki hitsausohjeet eivät kuitenkaan perustu erilliseen menetelmäkokeeseen. Sovellettavien standardien mukaan hyväksymiseen voidaan käyttää myös muita menettelyjä, kuten aiempaan kokemukseen perustuvaa hyväksyntää (ISO 15611), standardihitsausohjetta (ISO 15612) tai tuotantoa edeltävää hitsauskoetta (ISO 15613).
Työssä on käytettävä hitsausohjetta sen pätevyysalueen mukaisesti. Olennaisten parametrien muuttaminen voi edellyttää ohjeen uudelleenarviointia tai uutta hyväksyntää.
Hitsaajien pätevyyskokeet
Terästen sulahitsaajien pätevyyttä arvioidaan usein standardin SFS-EN ISO 9606-1 mukaisesti. Pätevyys määritellään kokeen perusteella, ja sen soveltamisala riippuu muun muassa hitsausprosessista, materiaaliryhmästä, liitostyypistä, mitoituksesta ja hitsausasennosta. TIG-hitsauksen prosessinumero on 141, ja austeniittiset ruostumattomat teräkset kuuluvat standardin ISO/TR 15608 mukaiseen materiaaliryhmään 8.
Putkihitsauksessa voidaan käyttää esimerkiksi kiinteän putken hitsaamista 45 asteen kulmassa. Tällainen koe arvioi hitsaajan osaamista vaativassa asennossa, mutta pätevyyden kattavuus määräytyy aina kokeen tulosten ja standardin sääntöjen perusteella. Yksi pätevyyskoe ei automaattisesti oikeuta kaikkien materiaalien, putkikokojen ja hitsausmenetelmien käyttöön.
Pätevyyden voimassaolo ja ylläpito on varmistettava sovellettavan standardin sekä projektin vaatimusten mukaisesti. ISO 9606-1 edellyttää, että työnantaja tai hitsauskoordinaattori vahvistaa pätevyyden voimassaolon määräajoin, ja pätevyyden jatkaminen tehdään standardin sallimilla tavoilla.
Hitsaussaumojen laatuvaatimukset ja ISO 5817
Hitsausliitosten laatua arvioidaan käytettävän tuotestandardin, projektin vaatimusten ja sovellettavien hyväksymiskriteerien perusteella. SFS-EN ISO 5817 määrittelee terästen, nikkelin, titaanin ja niiden seosten sulahitsausliitosten hitsausvirheiden laatutasot B, C ja D. Näistä B on vaativin laatutaso.
Standardissa käsitellään muun muassa huokosia, reunalovia, liiallista kupumaisuutta, juuren muotovirheitä ja muita hitsausvirheitä. Hyväksyttävyys riippuu virheen tyypistä, koosta ja sijainnista sekä sovellettavasta laatutasosta.
Laatuluokkaa B ei kuitenkaan edellytetä automaattisesti kaikissa teollisuusputkistoissa. Vaadittava laatutaso määritellään sovellettavassa standardissa, suunnitelmissa tai projektin teknisissä eritelmissä. Esimerkiksi väsyttävästi kuormitetussa tai korkeassa lämpötilassa toimivassa putkistossa voidaan edellyttää tasoa B, kun vähemmän kriittisessä linjassa taso C voi riittää. Lisäksi on huomioitava, ettei ISO 5817 yksin määritä kaikkia putkiston turvallisuuteen tai korroosionkestävyyteen vaikuttavia ominaisuuksia.
Visuaalisesti siisti hitsi on tärkeä laatutekijä, mutta ulkonäkö ei yksin osoita liitoksen virheettömyyttä. Siksi silmämääräinen tarkastus yhdistetään tarvittaessa muihin tarkastusmenetelmiin ja hitsausprosessin dokumentointiin.
Laadunvalvonta ja rikkomaton aineenkoetus työmaalla
Hitsausliitosten tarkastuksilla varmistetaan, että valmistettu putkisto täyttää sille asetetut laatu- ja turvallisuusvaatimukset. Tarkastusmenetelmät ja niiden laajuus määräytyvät sovellettavien standardien, putkiston luokituksen, suunnittelun ja projektikohtaisten vaatimusten perusteella. EN 13480-5 -standardia sovellettaessa laajuus riippuu putkiston tarkastusryhmästä. Mitä vaativampi tarkastusryhmä on, sitä suurempi osuus liitoksista tarkastetaan rikkomattomin menetelmin ja sitä laajemmin menetelmiä yhdistetään. Rikkomattomia tarkastuksia tekevän henkilöstön pätevyys osoitetaan yleensä standardin SFS-EN ISO 9712 mukaisella sertifioinnilla.
Visuaalinen tarkastus (VT) on keskeinen osa hitsauslaadun valvontaa. Standardin SFS-EN ISO 17637 mukaisessa tarkastuksessa arvioidaan esimerkiksi hitsin muotoa, pinnan laatua, reunalovia ja näkyviä pintavirheitä. Putkien sisäpinnan ja hitsin juuren tarkastamiseen voidaan käyttää endoskooppia, jos sisäpuolinen tarkastus on tarpeen ja teknisesti mahdollinen.
Tunkeumanestetarkastuksella (PT, SFS-EN ISO 3452-1) voidaan havaita pintaan avautuvia epäjatkuvuuksia, kuten halkeamia. Menetelmä soveltuu erityisesti puhdistetuille metallipinnoille, mutta se ei paljasta pinnan alla olevia tai kokonaan suljettuja sisäisiä virheitä.
Radiografisessa tarkastuksessa (RT, SFS-EN ISO 17636) käytetään röntgen- tai gammasäteilyä hitsin sisäisten epäjatkuvuuksien arviointiin. Ultraäänitarkastuksella (UT, SFS-EN ISO 17640) voidaan puolestaan havaita sisäisiä virheitä ultraäänen avulla. Menetelmien soveltuvuus riippuu muun muassa materiaalista, seinämäpaksuudesta, liitoksen geometriasta ja etsittävästä virhetyypistä. Tarkastusmenetelmä on valittava siten, että se soveltuu kyseiseen liitokseen ja täyttää määritellyt vaatimukset. Hyväksymisrajat annetaan erillisissä standardeissa, kuten ISO 10675-1 (RT), ISO 11666 (UT) ja ISO 23277 (PT).
Austeniittisten ruostumattomien terästen hitsien ultraäänitarkastus on tavallista teräshitsiä vaikeampaa. Hitsiaineen karkea, suuntautunut pylväsrakenne ja materiaalin anisotropia vaimentavat ja hajottavat ääntä sekä taivuttavat äänikeilaa, joten tavanomainen kulmaluotaus voi antaa epäluotettavia tuloksia. Tarkastukseen tarvitaan usein erityistekniikoita, kuten vaiheistettua ryhmäkeilausta (phased array) tai kaksoiskiteisiä antureita, sekä menetelmän pätevöinti samanlaisella materiaalilla valmistetuilla vertailukappaleilla. Ohjeita antaa standardi ISO 22825. Ohutseinämäisissä ruostumattomissa putkissa radiografinen tarkastus on siksi usein luotettavampi ja yleisempi valinta, ja UT:n soveltuvuus on arvioitava tapauskohtaisesti.
Austeniittisissa ruostumattomissa teräsputkistoissa myös hitsin juuren hapettuminen ja sisäpinnan puhtaus voivat olla merkittäviä laadun kannalta. Tämän vuoksi tarkastuksissa voidaan kiinnittää erityistä huomiota juuren muotoon, hapettumisen asteeseen ja mahdollisiin jälkikäsittelytarpeisiin.
Tarkastustulokset dokumentoidaan sovitun laadunvarmistussuunnitelman mukaisesti. Näin voidaan osoittaa, mitä on tarkastettu, millä menetelmällä tarkastus tehtiin ja täyttikö liitos asetetut hyväksymiskriteerit.
Painekoe ja luovutusdokumentaatio
Putkiston valmistumisen jälkeen sen eheys ja tiiviys varmistetaan sovellettavien vaatimusten mukaisilla tarkastuksilla ja kokeilla. Painekoe on keskeinen osa monien putkistojärjestelmien hyväksyntää, mutta kokeen toteutus ja hyväksymiskriteerit määräytyvät käytettävän suunnittelu- ja valmistusstandardin sekä projektin vaatimusten mukaan.
Hydrostaattisessa painekokeessa putkisto täytetään tavallisesti vedellä ja paine nostetaan määriteltyyn koepaineeseen. PED:n liitteen I mukaan hydrostaattisen koepaineen on oltava vähintään näistä kahdesta suurempi: suurimman käytössä sallitun kuormituksen mukainen paine kerrottuna kertoimella 1,25 tai suurin sallittu paine PS kerrottuna kertoimella 1,43. EN 13480-5 noudattaa samaa periaatetta ja huomioi lisäksi materiaalin sallittujen jännitysten suhteen koelämpötilassa ja mitoituslämpötilassa. Koeaika, lämpötilaolosuhteet ja hyväksymiskriteerit määritellään sovellettavan menettelyn perusteella. Veden soveltuvuus on arvioitava erityisesti ruostumattomien ja haponkestävien terästen kohdalla, koska kloridit voivat aiheuttaa pistekorroosiota. Eritelmissä asetetaan tyypillisesti kloridipitoisuudelle yläraja, esimerkiksi 30 mg/l, ja koepaineen jälkeen putkisto tyhjennetään ja kuivataan asianmukaisesti, jotta vettä ei jää seisomaan matalakohtiin.
Joissakin sovelluksissa voidaan käyttää muuta hyväksyttyä koemenettelyä. Esimerkiksi pneumaattiseen painekokeeseen liittyy varastoituneen energian vuoksi erityisiä turvallisuusriskejä, joten sen käyttö edellyttää asianmukaista riskinarviointia ja turvallisuusjärjestelyjä. Pneumaattisen kokeen koepaine on EN 13480-5 -standardissa tyypillisesti pienempi kuin hydrostaattisessa kokeessa, noin 1,1-kertainen suurimpaan sallittuun paineeseen nähden.
Ennen putkiston luovutusta tilaajalle kootaan sovitun laajuinen laatudokumentaatio. Se voi sisältää materiaalitodistukset, hitsauskartat, WPS- ja WPQR-asiakirjat, hitsaajien pätevyystiedot, tarkastuspöytäkirjat, poikkeamien ja korjausten dokumentoinnin sekä painekoepöytäkirjan. PED:n alaisissa putkistoissa mukaan kuuluvat lisäksi EU-vaatimustenmukaisuusvakuutus ja tarvittaessa ilmoitetun laitoksen tarkastusasiakirjat sekä käyttö- ja huolto-ohjeet. Dokumentaation laajuus määräytyy projektin ja sovellettavien vaatimusten mukaan.
Huolellisesti koottu luovutusaineisto helpottaa putkiston jäljitettävyyttä, kunnossapitoa ja myöhempiä tarkastuksia sekä osoittaa, että valmistus- ja tarkastustyöt on tehty sovittujen vaatimusten mukaisesti.
Yhteenveto
Teollisuusputkistojen hitsauksen laatu muodostuu useiden toisiaan täydentävien tekijöiden kokonaisuudesta. Sovellettavien standardien tunteminen, pätevät hitsaajat, hyväksytyt hitsausmenettelyt, materiaalien jäljitettävyys, huolellinen asennus ja suunnitelmallinen tarkastus ovat keskeisiä edellytyksiä luotettavalle lopputulokselle.
PED-vaatimusten ja EN 13480 -standardisarjan soveltaminen, ISO 3834:n mukainen laadunhallinta, hitsausmenetelmien ja henkilöstön pätevyyden varmistaminen sekä tarkoituksenmukaiset tarkastukset muodostavat perustan hallitulle valmistusprosessille silloin, kun kyseiset vaatimukset koskevat projektia. Lopuksi tehtävät kokeet ja asianmukainen dokumentointi täydentävät kokonaisuuden.
Kun hitsaustyöt suunnitellaan ja toteutetaan järjestelmällisesti, voidaan vähentää virheiden ja korjaustöiden riskiä, parantaa putkiston käyttövarmuutta ja tukea turvallista käyttöä koko sen elinkaaren ajan.