Pneumatiikkaputkistot
Pneumatiikan asennus teollisuudelle
Paineilma on yksi teollisuuden merkittävistä energiankäyttökohteista. Pneumaattisten toimilaitteiden, robotiikan, automaatiolinjojen ja venttiilien luotettava toiminta edellyttää oikein mitoitettua ja asianmukaisesti asennettua paineilmaverkostoa. Huonosti suunniteltu tai virheellisesti asennettu putkisto voi aiheuttaa painehäviöitä, ilmavuotoja ja laitteistohäiriöitä, jotka lisäävät energiankulutusta ja heikentävät tuotannon toimintavarmuutta. Paineilmaverkosto on osa laajempaa kokonaisuutta, jossa teollisuusputkistot suunnitellaan, valmistetaan ja asennetaan aina prosessin vaatimusten mukaan.
Tässä artikkelissa käsitellään teollisuuden paineilmaverkostojen mitoitusta, materiaalivalintoja, asennuskäytäntöjä, ilmanlaadun hallintaa ISO 8573-1 -standardin mukaisesti sekä energiatehokkaan asennuksen keskeisiä periaatteita.
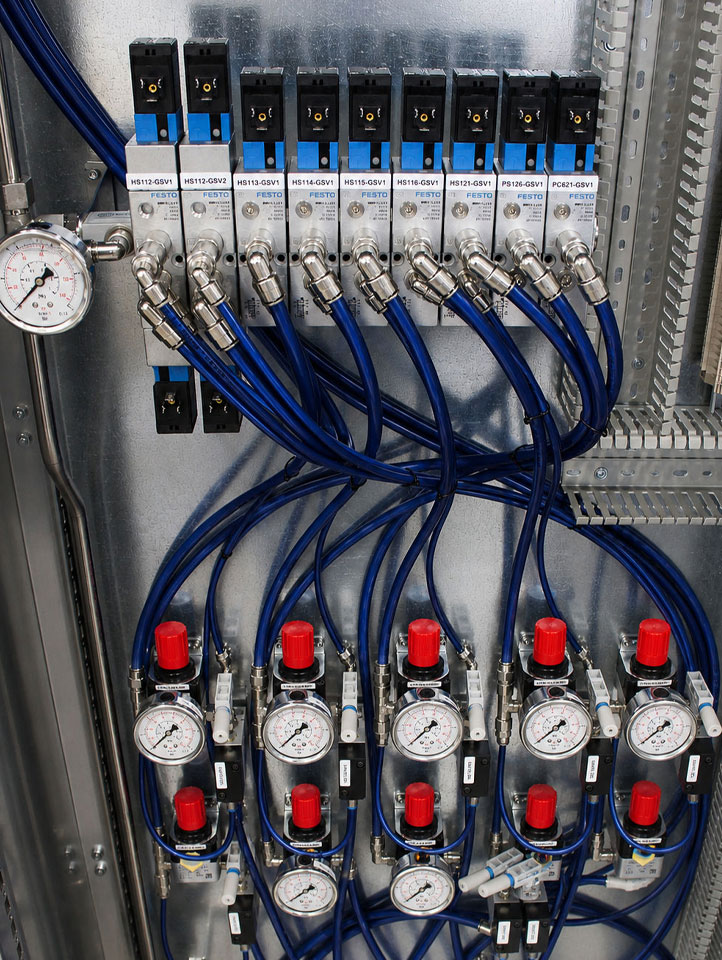
Pneumatiikkaputkiston mitoitus ja painehäviöiden minimointi
Paineilman virtaus putkistossa aiheuttaa kitkasta ja paikallisvastuksista johtuvia painehäviöitä. Niiden suuruuteen vaikuttavat muun muassa putken sisähalkaisija, virtausnopeus, putkiston pituus, liittimet, venttiilit ja samanaikainen ilmankulutus.
Putkiston mitoituksen tavoitteena on varmistaa, että käyttökohteissa on riittävä paine myös suurimman suunnitellun ilmankulutuksen aikana. Sallittu painehäviö määritetään järjestelmän ominaisuuksien ja käyttökohteiden vaatimusten perusteella.
Teollisuustilojen runkoverkko voidaan toteuttaa rengasputkistona, jolloin ilmaa voidaan syöttää käyttökohteisiin useammasta suunnasta. Tämä voi tasata virtausta ja pienentää painehäviöitä erityisesti laajoissa verkoissa, joissa ilmankulutus vaihtelee eri käyttökohteiden välillä. Hyöty riippuu kuitenkin verkoston mitoituksesta ja kulutuksen jakautumisesta.
Putkiston suunnittelussa huomioidaan myös kosteuden tiivistyminen ja kondenssiveden hallittu poistaminen. Tarvittaessa runkolinja asennetaan suunniteltuun kallistukseen, ja sopiviin kohtiin sijoitetaan kondenssiveden keräys- ja poistopisteet. Ratkaisun tarkoituksena on estää veden kertyminen putkistoon ja sen kulkeutuminen paineilmaa käyttäville laitteille.
Käyttökohteisiin lähtevät haarat voidaan liittää runkoputken yläosasta. Näin vähennetään riskiä, että putken pohjalle kertynyt kondenssivesi ja epäpuhtaudet kulkeutuvat suoraan haaralinjoihin. Ratkaisun toimivuus edellyttää myös asianmukaista kondenssiveden poistoa.
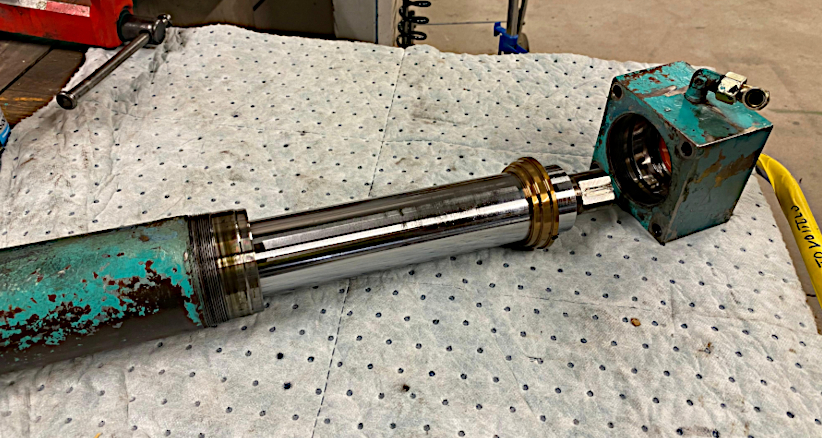
Pneumatiikkakoteloiden valmistus
Tarvitsetko pneumatiikkakoteloita omiin tarpeisiisi? Tutustu pneumatiikkakoteloiden valmistukseen.
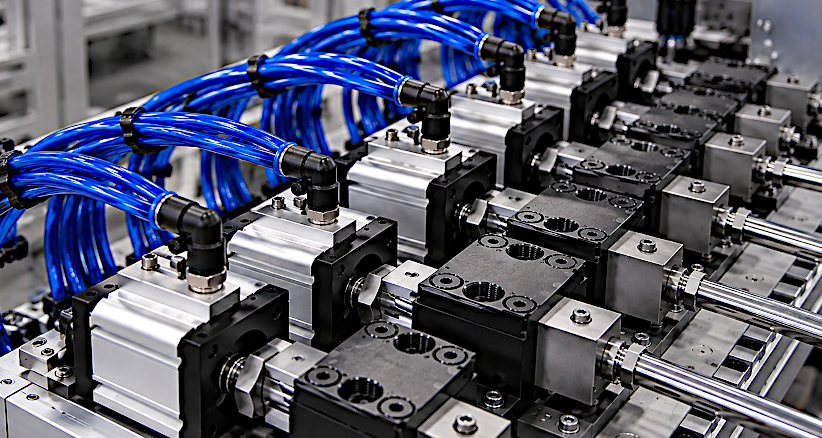
Teollisuusputkistojen kunnossapito
Säännöllinen kunnossapito auttaa ehkäisemään vuotoja, jotka ovat paineilmaverkostossa yleinen energiahukan lähde. Tutustu teollisuusputkistojen kunnossapitoon.
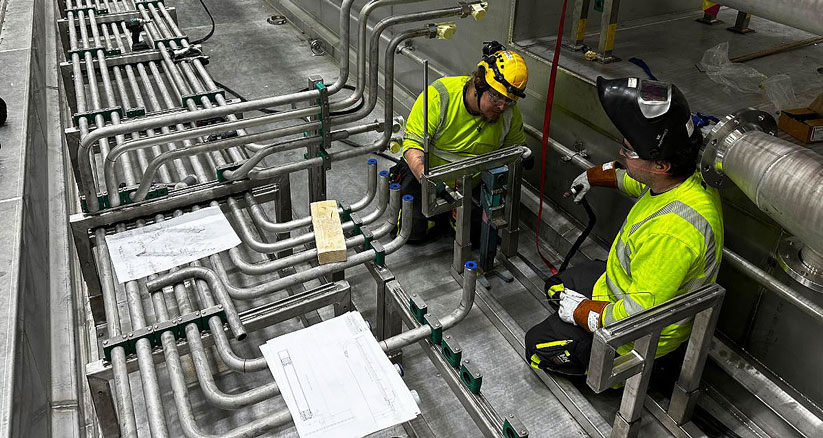
Pneumatiikkaputkistojen asennus
Paineilmaverkoston toimivuus ratkeaa mitoituksessa ja asennuksessa. Tutustu pneumatiikkaputkistojen asennukseen.
Materiaalivalinnat teollisuuden pneumatiikassa
Putkimateriaalin valinta vaikuttaa paineilmaverkoston korroosionkestävyyteen, puhtauteen, paineenkestoon, asennettavuuteen ja elinkaarikustannuksiin. Valinnassa huomioidaan käyttöympäristö, paineilman laatuvaatimukset sekä järjestelmän mahdolliset laajennustarpeet.
Alumiiniputkistot
Modulaariset alumiiniputkijärjestelmät ovat yleinen ratkaisu nykyaikaisissa teollisuuden paineilmaverkostoissa. Ne ovat kevyitä, helposti asennettavia ja oikein valittuina hyvin korroosionkestäviä. Sileä sisäpinta ja tarkoitukseen suunnitellut liittimet helpottavat verkoston toteutusta ja voivat pienentää painehäviöitä. Järjestelmän soveltuvuus varmistetaan käyttöpaineen, lämpötilan ja valmistajan ohjeiden perusteella.
Ruostumaton ja haponkestävä teräs
Ruostumatonta terästä, kuten AISI 304 -terästä, ja haponkestävää terästä, kuten AISI 316L -terästä, käytetään kohteissa, joissa vaaditaan hyvää korroosionkestävyyttä, hygieenisyyttä tai mekaanista kestävyyttä. Materiaalin soveltuvuus riippuu ympäristöstä, puhdistuskemikaaleista ja järjestelmän käyttöolosuhteista.
Muoviputket ja -letkut
Polyamidi- (PA), polyuretaani- (PU) ja polyeteeniputkia (PE) käytetään erityisesti jakelulinjoissa ja pneumaattisten toimilaitteiden liitännöissä. Materiaali valitaan käyttöpaineen, lämpötilan, kemiallisen kestävyyden ja valmistajan ilmoittaman käyttötarkoituksen perusteella. Kaikki muoviputket eivät sovellu paineilman runkoverkkoihin.
Hiiliteräs ja sinkitty teräs
Näitä materiaaleja esiintyy erityisesti vanhemmissa paineilmaverkostoissa. Kosteus voi aiheuttaa sisäpuolista korroosiota, jolloin putkistosta irtoavat hiukkaset voivat kulkeutua laitteisiin ja heikentää niiden toimintaa. Uusissa asennuksissa materiaalivalinta tehdään järjestelmän vaatimusten, käyttöympäristön ja elinkaarikustannusten perusteella.
Putkiston asennus käytännössä
Paineilmaverkoston toimivuus ratkaistaan suurelta osin asennusvaiheessa. Huolellinen työ vähentää vuotoja, painehäviöitä ja käyttöönoton ongelmia, ja useimmat vuodot syntyvät liitoksissa eivätkä putkessa itsessään.
Putkien käsittely ja puhtaus
Putket katkaistaan suoraan, ja katkaisukohdan purseet poistetaan sekä sisä- että ulkopuolelta. Purseet ja lastut heikentävät liitoksen tiiviyttä ja kulkeutuvat helposti venttiileihin ja toimilaitteisiin. Jos työssä käytetään leikkausnestettä tai voiteluaineita, ne poistetaan putken sisältä ennen asennusta. Putkien päät pidetään suojattuina varastoinnin ja asennuksen ajan, jotta lika, lastut ja pöly eivät pääse sisään. Kierreliitoksissa tiivistettä käytetään sen verran, ettei ylimääräistä tiivistettä pääse putken sisään, sillä irronnut tiivistemassa tukkii helposti pienet venttiilit ja suuttimet.
Kallistus ja tuenta
Runkolinja asennetaan kallistukseen virtaussuunnassa, tyypillisesti noin 1–2 %:n (1–2 cm metriä kohti) kallistuksella. Tarkka arvo valitaan järjestelmän ja valmistajan ohjeiden mukaan. Kallistus yhdessä kondenssiveden poistopisteiden kanssa ohjaa veden kerääntymään hallitusti tiettyihin kohtiin. Putkisto tuetaan valmistajan ilmoittamin tukivälein, ja tuet suunnitellaan niin, että ne ottavat vastaan putken painon, painelaajeneman ja mahdolliset värähtelyt.
Lämpölaajeneminen
Paineilmaputkisto laajenee ja supistuu lämpötilan mukana. Alumiini laajenee noin kaksi kertaa niin paljon kuin hiiliteräs, ja ruostumaton teräs noin 1,3-kertaisesti hiiliteräkseen verrattuna. Pitkillä suorilla osuuksilla muutos on merkittävä: esimerkiksi 50 metrin alumiiniputkilinja venyy noin 35 mm, kun lämpötila nousee 30 astetta. Laajeneminen otetaan huomioon asennuksessa käyttämällä kiinteitä tukipisteitä, liukutukia ja tarvittaessa lämpölaajenemista vastaanottavia liitoksia tai putkilenkkejä valmistajan ohjeiden mukaisesti. Tällöin liitoksiin ei kohdistu jännityksiä, jotka voisivat aiheuttaa vuotoja.
Huuhtelu ennen käyttöönottoa
Valmis putkisto puhalletaan läpi ennen kuin siihen liitetään suodattimet, säätimet, venttiilit ja muut herkät laitteet. Puhallus tehdään kuivalla paineilmalla ja se jatketaan, kunnes ulos tuleva ilma on puhdasta. Putkistoon jäänyt lika, lastut ja tiivistemassa poistuvat näin ennen laitteita. Vasta puhalluksen jälkeen asennetaan suodattimet ja loput komponentit, minkä jälkeen tehdään tiiveystarkastus.
Paineilman laatuluokat ja käsittely
Kompressorilta tuleva paineilma voi sisältää kosteutta, hiukkasia ja öljyä. Tarvittava käsittely määräytyy käyttökohteen mukaan. Yleinen tehdaspneumatiikka, tarkkuusautomaatio ja erityistä puhtautta edellyttävät prosessit voivat vaatia erilaisia ilmanlaatuluokkia.
ISO 8573-1 -standardi luokittelee paineilman puhtautta kolmen epäpuhtaustyypin perusteella: kiinteät hiukkaset, vesi ja öljy. Luokitus huomioi hiukkaspitoisuuden, paineilman kosteuden sekä öljyn eri muodot, kuten nestemäisen öljyn, aerosolit ja öljyhöyryn.
Järjestelmälle määritetään tarvittavat laatuluokat käyttökohteiden ja laitevalmistajien vaatimusten perusteella. Kaikissa paineilmaverkostoissa ei tarvita samaa suodatus- tai kuivaustasoa.
Kuivaimet
Jäähdytyskuivaimet soveltuvat moniin yleisiin teollisuuskohteisiin. Adsorptiokuivaimia käytetään, kun tarvitaan alhaisempaa painekastepistettä, esimerkiksi ulkona kulkevissa putkistoissa tai erityisen kuivaa ilmaa edellyttävissä prosesseissa. Pakkasen puolella oleva painekastepiste voi olla tarpeen jäätymisriskin hallitsemiseksi, mutta vaadittu taso määräytyy todellisten käyttöolosuhteiden perusteella.
Suodattimet
Suodattimet poistavat niille tarkoitettuja epäpuhtauksia, kuten hiukkasia ja öljyaerosoleja. Suodatintyyppi ja suodatusaste valitaan vaaditun ilmanlaadun perusteella. Esimerkiksi 0,01 µm suodatusarvo ei yksin takaa tiettyä lopullista ilmanlaatua, sillä tulokseen vaikuttavat myös suodattimen erotuskyky, öljyhöyryjen käsittely ja koko ilmankäsittelyjärjestelmä.
Paineensäätimet ja voitelulaitteet
Paineensäädin pitää käyttökohteen paineen halutulla tasolla. Voitelulaite asennetaan vain, jos laitteisto sitä edellyttää. Monet nykyaikaiset pneumaattiset komponentit on suunniteltu toimimaan ilman erillistä paineilmavoitelua, eikä öljyä pidä lisätä järjestelmään automaattisesti.
Vuotohäviöt ja energiatehokkuus
Paineilmavuodot ovat yleinen energiahukan lähde teollisuudessa. Vuotojen osuus kompressorin tuottamasta ilmasta vaihtelee järjestelmän kunnon, kunnossapidon ja käyttöolosuhteiden mukaan. Myös pienet, jatkuvat vuodot voivat aiheuttaa merkittäviä energiakustannuksia pitkällä aikavälillä.
Huolellinen tiivistys vähentää vuotoriskiä. Putket, kierteet, laipat ja pikaliittimet asennetaan valmistajan ohjeiden mukaisesti, ja sopivien tiivisteiden ja oikeiden asennusmenetelmien käyttö parantaa järjestelmän toimintavarmuutta.
Verkoston painetta ei pidä nostaa tarpeettoman korkeaksi varmuuden vuoksi. Korkeampi paine kasvattaa yleensä kompressorin energiantarvetta ja voi lisätä vuotojen kautta menetettävän ilman määrää. Energiankulutuksen muutos riippuu kompressorista ja järjestelmän käyttöolosuhteista, joten paineen optimointi kannattaa tehdä todellisten käyttötarpeiden perusteella.
Valmis verkosto tarkastetaan soveltuvalla menetelmällä ennen käyttöönottoa. Vuotojen paikantamiseen voidaan käyttää esimerkiksi ultraäänilaitteita, ja tarkastusmenetelmä ja hyväksymiskriteerit valitaan järjestelmän suunnittelun ja turvallisuusvaatimusten mukaan.
Myös putkiston oikea mitoitus vaikuttaa energiatehokkuuteen. Riittävä putken sisähalkaisija, tarkoituksenmukainen reititys ja tarpeettomien virtausvastusten välttäminen vähentävät painehäviöitä, eikä kompressorin tuottamaa painetta tarvitse käyttää puutteellisen putkistomitoituksen kompensoimiseen.
Laadunvalvonta ja luovutus
Paineilmaverkoston luovutuksessa varmistetaan, että asennus vastaa suunnitelmia ja että järjestelmä toimii turvallisesti suunnitelluissa käyttöolosuhteissa.
Tiiveyden ja paineenkeston tarkastus
Tarkastus- ja koemenettely valitaan putkiston suunnittelupaineen, materiaalien, järjestelmän rakenteen ja sovellettavien vaatimusten perusteella. Pneumaattiseen kokeeseen liittyy paineilmaan varastoituneen energian vuoksi merkittäviä turvallisuusriskejä. Koepainetta ei siksi pidä määrittää yleisellä käyttöpainetta suuremmalla kertoimella, vaan se perustetaan kyseiseen järjestelmään sovellettaviin vaatimuksiin ja hyväksyttyyn menettelyyn.
Paineilman laadun varmistaminen
Kun käyttökohde edellyttää määriteltyä ilmanlaatua, se varmennetaan asianmukaisilla mittauksilla. Mittauskohteet ja -menetelmät valitaan tavoiteltujen ISO 8573-1 -laatuluokkien ja prosessin vaatimusten mukaan. Kastepiste mitataan silloin, kun kosteuden hallinta on järjestelmän toiminnan kannalta olennaista.
Dokumentaatio
Luovutusaineistoon sisällytetään kohteen vaatimusten mukaisesti putkistopiirustukset, materiaalitiedot, komponenttien dokumentaatio, tarkastus- ja koepöytäkirjat sekä mahdolliset paineilman laatumittausten tulokset. Dokumentaation laajuus määräytyy järjestelmän koon ja projektivaatimusten perusteella.
Yhteenveto
Luotettava teollisuuden paineilmaverkosto perustuu oikeaan mitoitukseen, käyttökohteeseen soveltuviin putkimateriaaleihin, riittävään ilman käsittelyyn ja huolelliseen asennukseen. Painehäviöiden ja vuotojen hallinta vähentää energiankulutusta, kun taas suunnitelmallinen laadunvarmistus auttaa ehkäisemään käyttökatkoja ja laitevaurioita.
Kun putkiston rakenne, ilmanlaatu ja turvallisuusvaatimukset huomioidaan jo suunnitteluvaiheessa, paineilmaverkosto palvelee teollisuuden prosesseja luotettavasti ja kustannustehokkaasti.
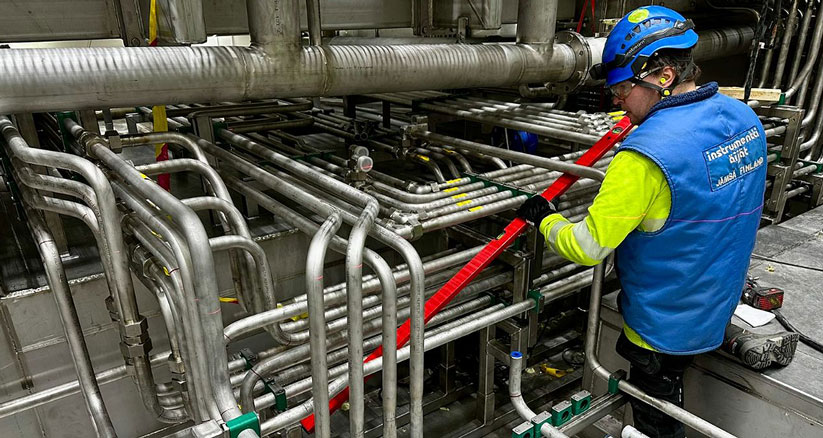
Putkiasennukset
Huolellinen asennus on putkiston toimivuuden perusta. Tutustu putkiasennuksiin.
Teollisuuden asennustyöt
Tarvitsetko ammattitaitoista tekijää teollisuuskohteen asennustöihin? Tutustu teollisuuden asennustöihin.
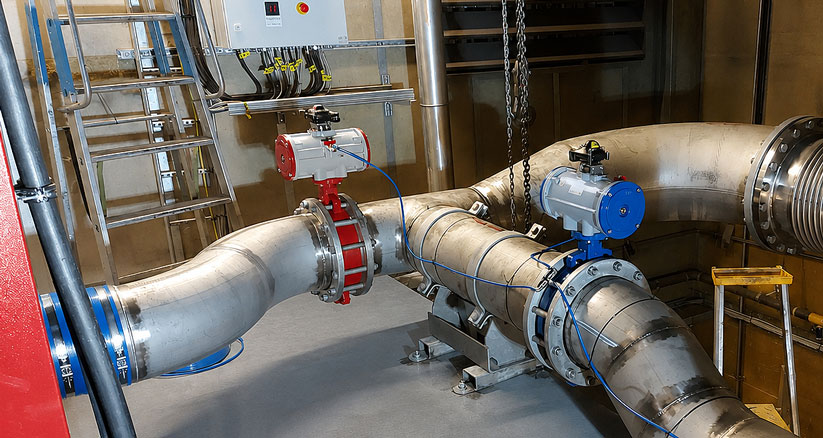
Tehokkaat prosessiputkistot
Oikein mitoitettu putkisto vähentää painehäviöitä ja pitää energiankulutuksen hallinnassa.
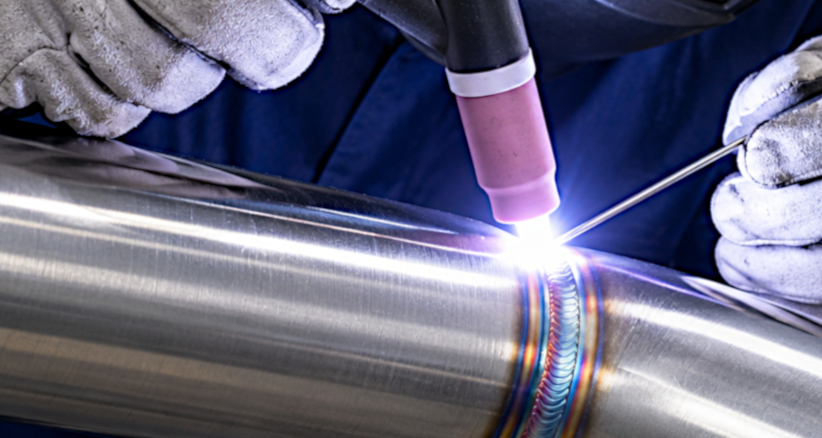
TIG-hitsaus teollisuudessa
Putkiston liitosten laatu ratkeaa usein hitsauksessa. Lue lisää TIG-hitsauksesta teollisuudessa.