TIG-hitsaus
Haponkestävien putkien TIG-hitsaus teollisuudessa
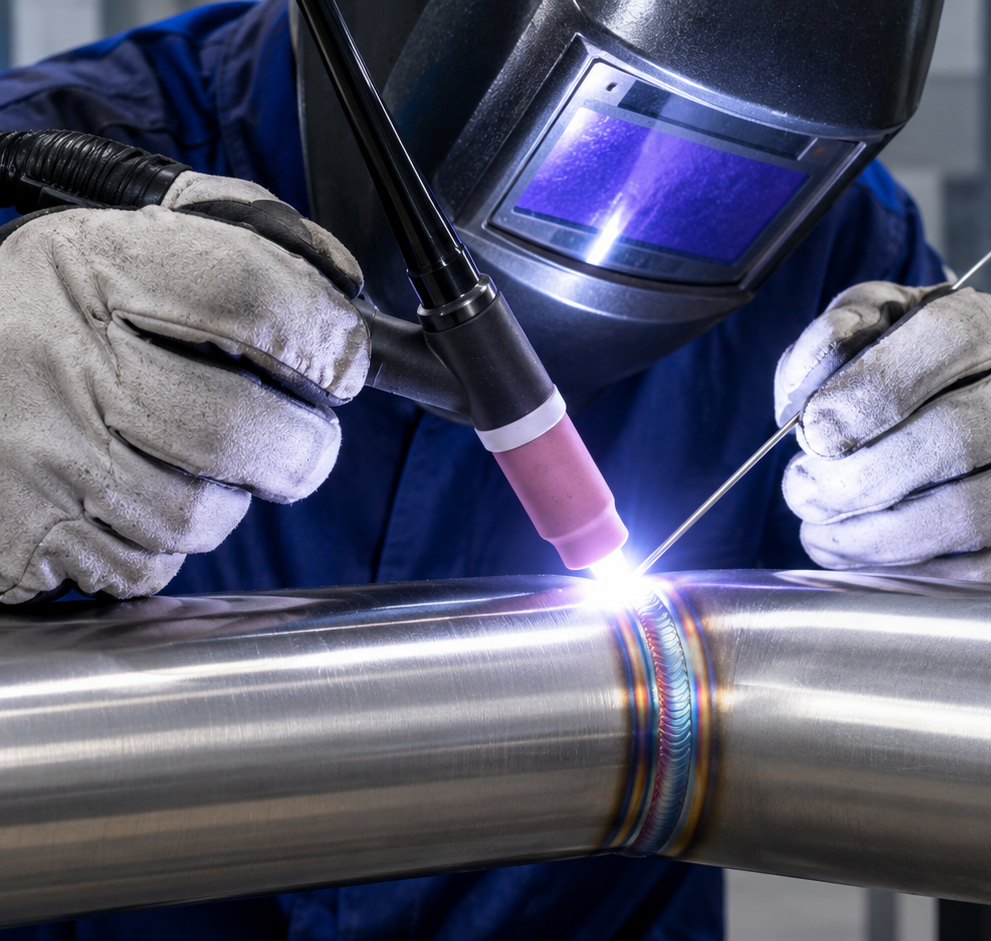
Haponkestävien austeniittisten ruostumattomien terästen, erityisesti EN 1.4404- ja EN 1.4432 -materiaalien, hitsaus asettaa korkeat vaatimukset prosessinhallinnalle, hitsaajan ammattitaidolle ja laadunvarmistukselle. TIG-hitsaus (ISO 4063, menetelmä 141) soveltuu hyvin prosessiteollisuuden putkistoihin, joissa liitoksilta edellytetään mekaanista kestävyyttä, hyvää korroosionkestävyyttä ja puhdasta sisäpintaa. Onnistunut lopputulos edellyttää materiaalin metallurgisten ominaisuuksien ymmärtämistä, lämmöntuonnin hallintaa sekä hitsin juuren tehokasta suojaamista hapettumiselta. Tässä artikkelissa tarkastellaan TIG-hitsauksen keskeisiä metallurgisia ilmiöitä, suojakaasujen käyttöä, hitsausparametrien hallintaa ja laadunvarmistuksen menetelmiä.
Materiaalien ominaisuudet
Prosessiteollisuuden putkistot voivat altistua hapoille, klorideja sisältäville liuoksille, emäksille sekä korkeille lämpötiloille ja paineille. Putkiston materiaalivalinnassa on siksi otettava huomioon väliaineen kemiallinen koostumus, lämpötila, paine ja mahdolliset paikallisen korroosion riskit.
EN 1.4404 (AISI 316L) on vähähiilinen austeniittinen ruostumaton teräs, joka sisältää tyypillisesti noin 16,5–18,5 % kromia, 10–13 % nikkeliä ja 2–2,5 % molybdeeniä. EN 1.4432 on koostumukseltaan samankaltainen teräs, jonka molybdeenipitoisuus on yleensä korkeampi, noin 2,5–3,0 %. Molybdeeni parantaa erityisesti pistekorroosion kestävyyttä kloridipitoisissa ympäristöissä. Materiaalien soveltuvuus on kuitenkin aina arvioitava todellisten käyttöolosuhteiden perusteella.
Austeniittisten terästen lämmönjohtavuus on pienempi ja lämpölaajeneminen suurempaa kuin tavallisilla hiiliteräksillä. Tämän vuoksi hitsauksen lämpö keskittyy paikallisesti, mikä voi lisätä muodonmuutoksia ja jäännösjännityksiä. Putkistojen valmistuksessa tämä korostaa huolellisen sovituksen, tasaisen hitsausnopeuden ja hallitun lämmöntuonnin merkitystä. Hitsaus on kuitenkin vain yksi vaihe: teollisuusputkistot suunnitellaan, valmistetaan ja asennetaan aina prosessin vaatimusten mukaan.
TIG-hitsaus haponkestäville putkistoille
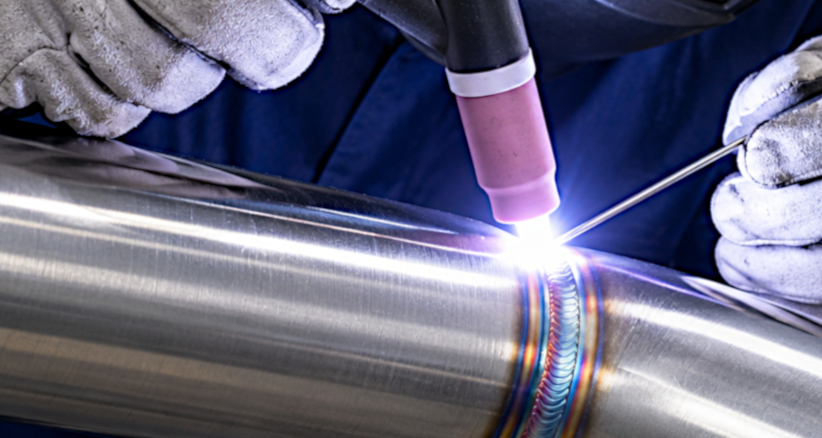
Hitsin juuren suojaus ja sisäpinnan puhtaus ratkaisevat haponkestävän putkiston kestävyyden. Lue lisää TIG-hitsauksesta haponkestäville putkistoille.
Putkistojen modernisointi
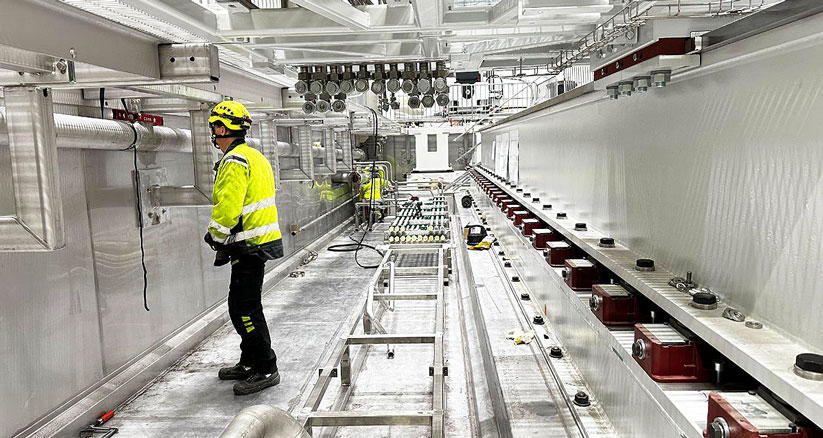
Kun olemassa olevaa putkistoa uusitaan tai laajennetaan, hitsauksen laatu ratkaisee uuden osuuden kestävyyden. Tutustu putkistojen modernisointiin.
Teollisuusputkistojen suunnittelu
Materiaalin ja liitostavan valinta tehdään jo suunnitteluvaiheessa. Tutustu teollisuusputkistojen suunnitteluun.
Asiantuntijapalvelut teollisuusputkistoihin
Putkiston toimivuutta ja kestävyyttä voi kehittää asiantuntijoiden avulla. Tutustu asiantuntijapalveluihin teollisuusputkistoihin.
Hitsisulan metallurgia ja mikrorakenne
Austeniittisen ruostumattoman teräksen hitsisulan jähmettyminen riippuu perusaineen ja lisäaineen kemiallisesta koostumuksesta sekä hitsausolosuhteista. Jähmettymisen aikana muodostuva mikrorakenne vaikuttaa hitsin mekaanisiin ominaisuuksiin ja kuumahalkeilualttiuteen.
Hitsiaineeseen voi muodostua pieni määrä deltaferriittiä, joka vähentää kuumahalkeilun riskiä erityisesti jähmettymisen loppuvaiheessa. Sopiva ferriittimäärä riippuu hitsiaineen koostumuksesta ja käyttökohteesta, joten yhtä yleispätevää tavoitearvoa ei voida soveltaa kaikkiin liitoksiin. Tarvittaessa ferriittipitoisuus arvioidaan lisäaineen ja perusaineen koostumuksen perusteella tai mitataan soveltuvalla menetelmällä.
Austeniittisten ruostumattomien terästen korroosionkestävyyteen vaikuttaa myös lämpösykli. Tietyissä lämpötilaolosuhteissa kromikarbidien saostuminen raerajoille voi aiheuttaa herkistymistä ja heikentää raerajakorroosion kestävyyttä. EN 1.4404- ja EN 1.4432 -materiaalien alhainen hiilipitoisuus pienentää tätä riskiä merkittävästi, mutta ei poista kaikkia hitsauksen aiheuttamia korroosioriskejä. Myös pinnan hapettuminen, kontaminaatio ja epäasianmukainen jälkikäsittely voivat heikentää lopputulosta.
Suojakaasut ja hitsin juuren suojaaminen
TIG-hitsauksessa valokaari palaa sulamattoman volframielektrodin ja työkappaleen välissä. Suojakaasu estää ilman hapen ja typen pääsyn valokaareen ja hitsisulaan. Yleisesti käytetty suojakaasu on argon, jonka puhtaus ja virtaus valitaan hitsausohjeen sekä käytettävän polttimen mukaan. Kaasun tulee täyttää sovellettavan standardin, kuten SFS-EN ISO 14175, vaatimukset.
Kaasulinssi auttaa muodostamaan tasaisemman suojakaasuvirtauksen ja voi parantaa suojausta erityisesti silloin, kun elektrodin ulkonema on pitkä. Suojauksen onnistuminen riippuu kuitenkin myös kaasun virtausmäärästä, polttimen etäisyydestä, ilman liikkeistä ja hitsausympäristöstä. Liian suuri virtaus voi aiheuttaa pyörteilyä ja lisätä ilman sekoittumista suojakaasuun.
Putkihitsauksessa sisäpuolinen juurikaasusuojaus on erityisen tärkeää. Ilman riittävää suojausta hitsin juureen muodostuu oksidikerros, joka voi heikentää pinnan korroosionkestävyyttä ja vaikeuttaa puhdistamista. Voimakas hapettuminen voi johtaa myös pinnanalaisen materiaalin paikalliseen kromiköyhtymiseen.
Juurikaasuna käytetään usein argonia tai käyttökohteeseen soveltuvaa typpi- ja vetyseosta. Kaasun valinta tehdään materiaalin, prosessin ja hyväksytyn hitsausohjeen perusteella. Typpipitoiset kaasut voivat vaikuttaa hitsiaineen koostumukseen ja austeniitin stabiilisuuteen, joten niiden käyttöä ei pidä pitää automaattisesti edullisena kaikissa sovelluksissa. Vetyä sisältävien kaasujen käytössä on lisäksi huomioitava valmistajan turvallisuusohjeet, ilmanvaihto ja syttymisriskit.
Juurikaasun riittävä puhtaus varmistetaan hallitulla esihuuhtelulla, tiiviillä sulkemisella ja asianmukaisella kaasunpoistolla. Jäännöshapen mittaaminen on hyödyllistä, kun sisäpinnan hapettumiselle asetetaan tiukat vaatimukset. Esimerkiksi alle 50–100 ppm jäännöshappipitoisuutta voidaan käyttää tietyissä vaativissa sovelluksissa prosessitavoitteena, mutta raja-arvo on määriteltävä käyttökohteen ja hitsausohjeen mukaan. Pelkkä mittaustulos ei takaa hyvää juuren laatua, vaan myös kaasun virtaus, huuhteluaika, liitoksen geometria ja suojauksen jatkuminen hitsauksen aikana on hallittava.
Hitsausparametrit ja lämmöntuonnin hallinta
Austeniittiset ruostumattomat teräkset hitsataan TIG-menetelmällä tavallisesti tasavirralla ja elektrodin ollessa negatiivinen (DC−). Tämä mahdollistaa vakaan valokaaren ja tehokkaan lämmönsiirron työkappaleeseen. Elektrodin tyyppi ja halkaisija valitaan virran, hitsausasennon ja liitoksen vaatimusten mukaan.
Lämmöntuonti vaikuttaa hitsin tunkeumaan, lämpövaikutusalueeseen, muodonmuutoksiin ja mikrorakenteeseen. Sitä voidaan arvioida hitsausvirran, kaarijännitteen, kuljetusnopeuden ja käytettävän laskentatavan perusteella. TIG-hitsauksessa hyötysuhdekerroin on tyypillisesti noin 0,6, mutta laskennassa on noudatettava sovellettavan standardin tai menettelyn määritelmiä. Erityisesti on varmistettava, käytetäänkö laskennassa sähköistä kaarienergiaa vai hyötysuhteella korjattua lämmöntuontia.
Yhtä kaikille putkille soveltuvaa lämmöntuontialuetta ei ole. Käytännössä käytettävät parametrit määritellään hyväksytyssä hitsausohjeessa (WPS), jonka laatimista ohjaa standardi SFS-EN ISO 15609-1. Hitsausohjeen soveltuvuus osoitetaan tarvittaessa hitsausmenetelmäkokeella standardin SFS-EN ISO 15614-1 mukaisesti tai muulla sovellettavan standardin sallimalla tavalla. Liian suuri lämmöntuonti voi lisätä muodonmuutoksia ja heikentää mikrorakenteen hallintaa, kun taas liian pieni lämmöntuonti voi johtaa riittämättömään tunkeumaan tai sulamiseen.
Putken seinämäpaksuus, halkaisija, railomuoto ja hitsausasento vaikuttavat palkojen määrään ja tekniikkaan. Ohuet putket voidaan usein hitsata yhdellä palkokerroksella, kun taas paksummat seinämät vaativat useita palkoja. Juuripalko voidaan hitsata lisäaineella tai ilman sitä liitoksen geometrian ja hyväksytyn hitsausohjeen mukaisesti. Täyttö- ja pintapalkojen tulee liittyä toisiinsa tasaisesti ilman reunalovia, sulamattomuutta tai muita hyväksymättömiä virheitä.
Interpass-lämpötila eli palkojen välinen lämpötila pidetään hitsausohjeen mukaisena. Esimerkiksi 150 °C voi olla käytetty enimmäisarvo tietyissä sovelluksissa, mutta sitä ei pidä soveltaa automaattisesti kaikkiin materiaaleihin ja liitoksiin. Lämpötilan mittaus ja dokumentointi ovat osa prosessinhallintaa silloin, kun niitä edellytetään hyväksytyssä menetelmässä.
Laadunvarmistus ja tarkastusmenetelmät
Hitsauslaadun vaatimukset määritellään sovellettavan putkisto- tai laitesuunnittelustandardin, projektin teknisten vaatimusten ja hyväksytyn tarkastussuunnitelman perusteella. SFS-EN ISO 5817 määrittelee sulahitsattujen teräsliitosten hitsausvirheiden laatutasot B, C ja D, joista B on tiukin. Vaadittavaa laatutasoa ei kuitenkaan voida päätellä pelkästään siitä, että putkisto toimii paineen alaisena.
Visuaalinen tarkastus (VT, ISO 17637) on hitsien perustarkastusmenetelmä. Siinä arvioidaan muun muassa hitsin muotoa, pinnan tasaisuutta, reunalovia, näkyviä huokosia ja muita pinnallisia virheitä. Putkien sisäpinnan tarkastamiseen voidaan käyttää endoskooppia, jolla arvioidaan juuren muotoa, läpihitsautumista ja hapettumisen astetta.
Tunkeumanestetarkastus (PT, ISO 3452-1) soveltuu pintaan avautuvien epäjatkuvuuksien havaitsemiseen. Radiografisella tarkastuksella (RT, ISO 17636) voidaan havaita soveltuvissa olosuhteissa hitsin sisäisiä virheitä. Tarkastusmenetelmän valinta, tarkastuksen laajuus ja hyväksymisrajat määräytyvät liitoksen, materiaalin, putkiston käyttötarkoituksen ja sovellettavien määräysten perusteella.
Hitsauksen aiheuttama päästöväritys on tärkeä sisäpinnan laadun indikaattori. Voimakkaat siniset, violetit, harmaat tai mustat oksidit viittaavat yleensä merkittävään hapettumiseen ja voivat liittyä pinnan korroosionkestävyyden heikkenemiseen. Väri ei kuitenkaan yksinään ole yleispätevä hyväksymis- tai hylkäysperuste. Arvioinnissa voidaan käyttää esimerkiksi AWS D18.2 -ohjetta silloin, kun se soveltuu kyseiseen putkistoon ja projektin vaatimuksiin.
Jos oksidikerros on poistettava, käytetään materiaalille ja käyttökohteelle soveltuvaa mekaanista tai kemiallista käsittelyä. Peittaus ja passivointi eivät ole sama asia: peittauksella poistetaan oksideja ja niiden alla mahdollisesti olevaa kromiköyhää pintakerrosta, kun taas passivointi tukee suojaavan passiivikalvon muodostumista. Käsittelymenetelmä valitaan materiaalin, pintavaatimusten ja käytettävän kemikaalin turvallisuusohjeiden perusteella. Käsittelyn jälkeen pinta on huuhdeltava ja puhdistettava asianmukaisesti.
Laadunvarmistukseen kuuluvat myös materiaalien jäljitettävyys, lisäaineiden oikeellisuus, hitsausohjeiden hyväksyntä ja tarkastustulosten dokumentointi. Hitsausohjeet laaditaan ja hyväksytään standardien SFS-EN ISO 15609-1 ja SFS-EN ISO 15614-1 mukaisesti. Hitsaajien pätevyys osoitetaan standardin SFS-EN ISO 9606-1 mukaisella hitsaajan pätevyyskokeella, ja pätevyyden on katettava käytettävä hitsausmenetelmä, materiaaliryhmä, putken halkaisija, aineenpaksuus ja hitsausasento. Pätevyyden voimassaolo ja jatkaminen on varmistettava standardin ja työnantajan menettelyjen mukaisesti. Putkiston luotettavuus muodostuu koko valmistusketjun hallinnasta, ei yksittäisestä tarkastusmenetelmästä.
Johtopäätökset
Haponkestävien austeniittisten teräsputkistojen TIG-hitsaus edellyttää metallurgisten ilmiöiden, suojakaasujen toiminnan ja hitsausparametrien hallintaa. Erityisen tärkeää on estää hitsin juuren liiallinen hapettuminen, sovittaa lämmöntuonti liitoksen vaatimuksiin ja noudattaa hyväksyttyä hitsausohjetta. Myös hitsin jälkikäsittely ja sisäpinnan puhtaus vaikuttavat merkittävästi korroosionkestävyyteen.
Laadukas lopputulos varmistetaan yhdistämällä asianmukainen materiaalivalinta, pätevä hitsausmenettely, prosessin aikainen valvonta ja käyttökohteeseen soveltuva tarkastus. Kun nämä osa-alueet toteutetaan johdonmukaisesti, voidaan parantaa putkiston käyttövarmuutta, käyttöikää ja turvallisuutta vaativissa prosessiolosuhteissa.
Pyydä tarjous
Ota yhteyttä asiantuntijoihimme, niin laskemme kohteeseesi kilpailukykyisen tarjouksen.
Pneumatiikkajärjestelmät
Myös paineilmaverkosto voidaan toteuttaa ruostumattomasta teräksestä, kun kohde sitä vaatii. Tutustu pneumatiikkajärjestelmiin.
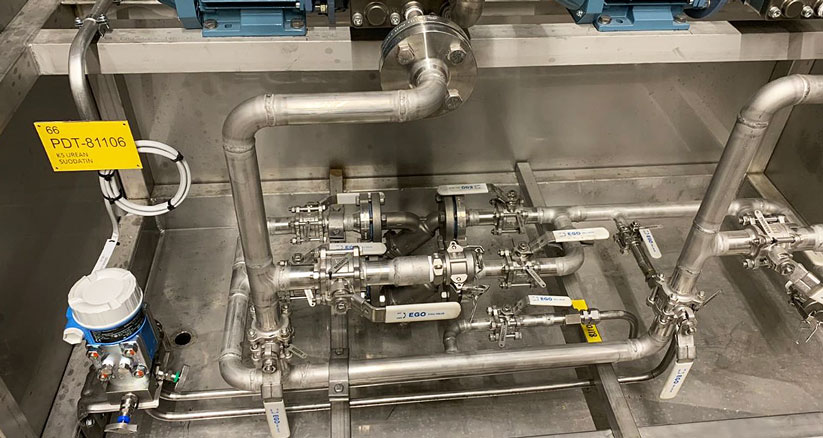
Hydrauliikkaputkistojen asennus ja huuhtelu
Hydrauliikkajärjestelmän toimintavarmuus alkaa puhtaista putkistoista, myös silloin kun putket ovat haponkestävää terästä. Lue lisää hydrauliikkaputkistojen asennuksesta ja huuhtelusta.
Teollisuusautomaatio
Automaatio auttaa valvomaan prosessin painetta, lämpötilaa ja virtausta ja havaitsemaan poikkeamat ajoissa. Tutustu teollisuusautomaatioon.